





Faserlaser-Schneiddicke: Wie dick kann ein Faserlaser schneiden?
Es ist wichtig, die Dicke des Faserlaserschneidens bei der Auswahl der Laserquelle in der Metallverarbeitung zu verstehen. Die Schneidfähigkeit hängt hauptsächlich von der Laserleistung ab, Art des Materials und Prozessparameter. Extrem dünne Systeme werden mit Hochleistungssystemen hergestellt, obwohl die maximal mögliche Dicke in der Praxis häufig im Vergleich zum theoretischen Maximum variiert.
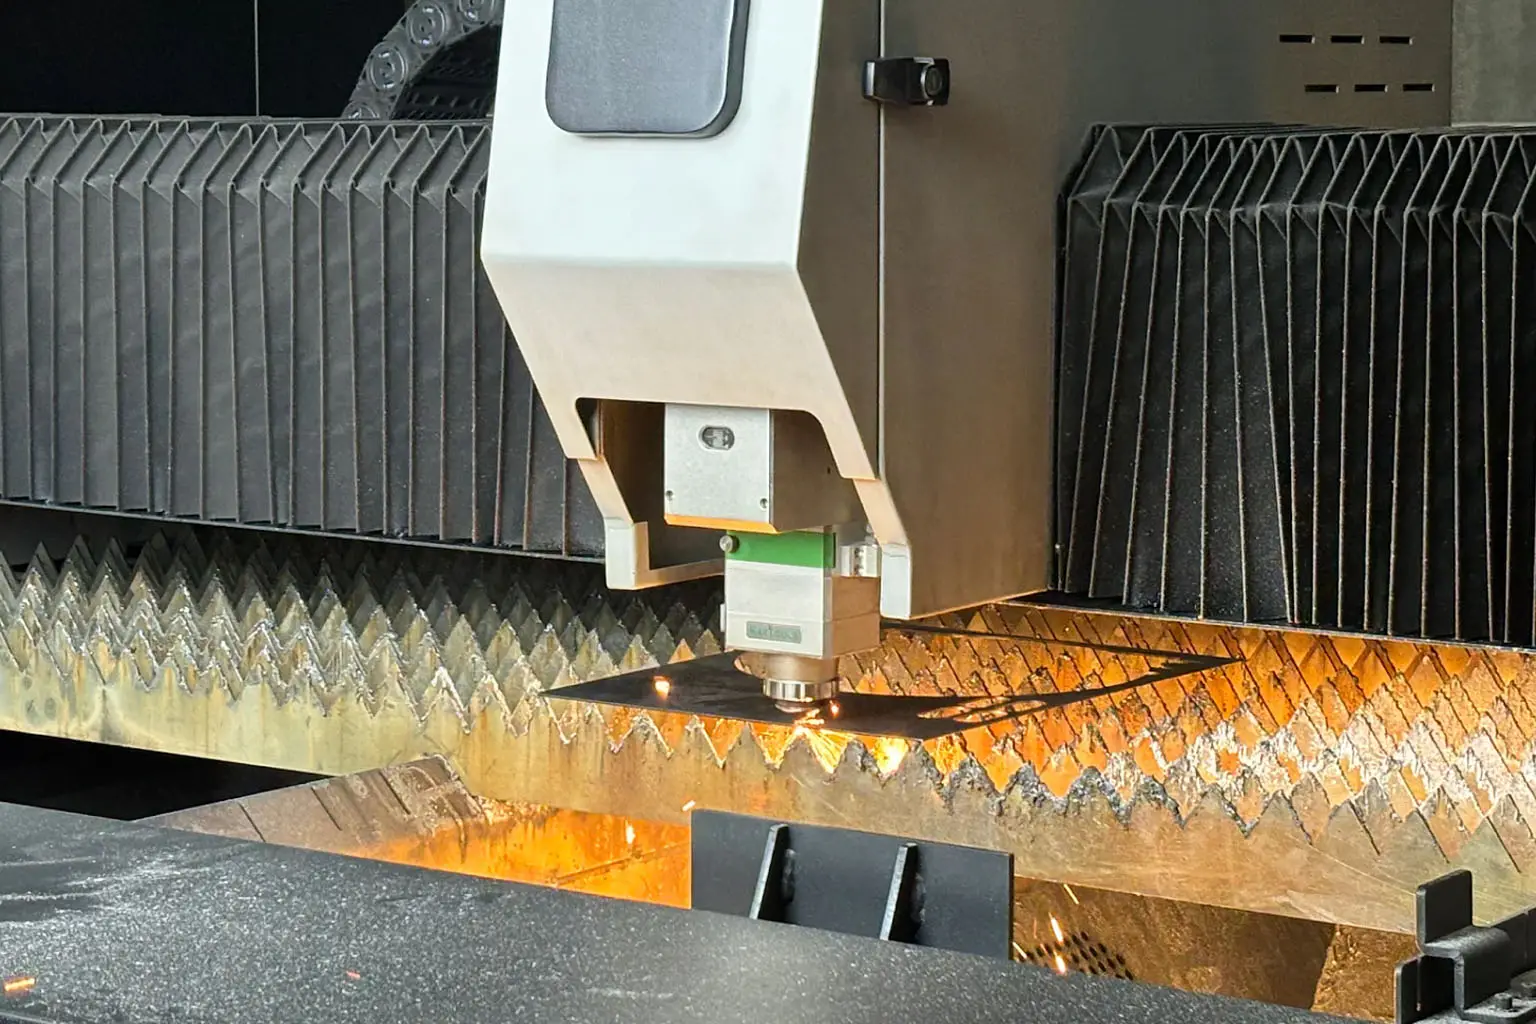
Laut den veröffentlichten Spezifikationen von jsragos, moderne Faserlaser können Kohlenstoffstahl bis zu 100 mm bei 40 kW schneiden, während leistungsschwächere Systeme proportional dünnere Bereiche abwickeln .
Dieser Leitfaden unterteilt die Dickenbereiche nach Leistungsniveau und erklärt, was die Leistung in realen Anwendungen wirklich beeinflusst.
Wie die Laserleistung die Schneiddicke beeinflusst
Laserleistung (gemessen in Watt oder Kilowatt) beeinflusst direkt, wie viel Material der Strahl entlang der Schnittlinie schmelzen und auswerfen kann..
Die veröffentlichten Daten von JSRAGOS zeigen folgende maximale Mächtigkeitsfähigkeiten über Leistungsstufen hinweg :
500W Glasfaserlaser
-
Kohlenstoffstahl: bis zu 6 mm
-
Edelstahl: bis zu 3 mm
-
Aluminium: bis zu 2 mm
-
Kupfer: bis zu 2 mm
2000W Glasfaserlaser
-
Kohlenstoffstahl: bis zu 20 mm
-
Edelstahl: bis zu 8 mm
-
Aluminium: bis zu 6 mm
-
Kupfer: bis zu 4 mm
6000W Glasfaserlaser
-
Kohlenstoffstahl: bis zu 25 mm
-
Edelstahl: bis zu 20 mm
-
Aluminium: bis zu 15 mm
-
Kupfer: bis zu 8 mm
12000W Glasfaserlaser
-
Kohlenstoffstahl: bis zu 40 mm
-
Edelstahl: bis zu 30 mm
-
Aluminium: bis zu 30 mm
40000W Faserlaser
-
Kohlenstoffstahl: bis zu 100 mm
-
Edelstahl: bis zu 80 mm
-
Aluminium: bis zu 70 mm
-
Kupfer: bis zu 40 mm
Diese Zahlen stellen die maximal erreichbare Dicke unter optimierten Bedingungen dar.
Reale Produktion vs. maximale Dicke
Obwohl veröffentlichte Spezifikationen bestimmte Maximalwerte angeben können, Die praktische Leistung auf dem Werkstattboden variiert oft.
Zum Beispiel, Ein Reddit-Nutzer, der einen 2000W-Glasfaserlaser bedient, berichtete von zuverlässigem Schneiden von 18 mm Weichstahl und 6 mm Edelstahl In Produktion .
Ein anderer Nutzer stellte fest, dass es schwierig sei, saubere Schnitte auf dickeren Edelstahl mit einer 3-kW-Maschine zu erzielen, besonders bei 10 mm Dicke .
Diese Beispiele heben einen wichtigen Punkt hervor:
Maximale Mächtigkeit ≠ optimale Produktionsdicke.
In den meisten Fertigungsumgebungen, Betreiber laufen unter der maximalen Bewertung, um die Schnittqualität zu gewährleisten, Geschwindigkeit, und Kantenkonsistenz.
Materialtyp spielt eine Rolle
Verschiedene Materialien reagieren unterschiedlich aufgrund der Reflexivität, Wärmeleitfähigkeit, und Schmelzeigenschaften.
Kohlenstoffstahl
Erreicht oft die höchste Schneiddicke aufgrund günstiger Absorption und Kompatibilität mit Sauerstoffunterstützungsgas .
Edelstahl
Typischerweise mit Stickstoff geschnitten, um saubere Kanten zu erzielen, erfordert aber mehr Leistung als Kohlenstoffstahl bei gleicher Dicke .
Aluminium
Reflektierend und thermisch leitend, Dennoch leisten Faserlaser aufgrund ihrer Wellenlänge eine gute Leistung (gegen 1.06 Mikron), was die Metallaufnahme verbessert .
Kupfer & Messing
Sehr reflektierend; Die Dickenkapazität ist bei gleicher Wattzahl in der Regel geringer als die von Stahl .
Schlüsselfaktoren, die die maximale Schnittdicke beeinflussen
Jenseits des Leistungsniveaus, Mehrere technische Faktoren beeinflussen, wie dick ein Faserlaser schneiden kann:
1. Strahlqualität (BPP)
Bessere Strahlqualität ermöglicht eine engere Fokussierung, Erhöhung der Energiedichte und Durchdringung .
2. Fokusposition & Objektivqualität
Die richtige Fokussetzung ist entscheidend für das Schneiden dickerer Materialien. Ein falscher Fokus kann die Qualität der unteren Kante beeinträchtigen .
3. Assist-Gas-Auswahl
-
Sauerstoff verbessert die Schneidgeschwindigkeit im Kohlenstoffstahl
-
Stickstoff erzeugt saubere Edelstahlkanten
-
Gasreinheit wirkt sich auf die Konsistenz des Schnitts aus
4. Schneidgeschwindigkeit
Langsamere Geschwindigkeiten ermöglichen eine tiefere Durchdringung, können aber die Produktivität beeinträchtigen .
5. Düsendurchmesser
Kleinere Düsen können die Energiekonzentration für dünne Platten verbessern; Größere Düsen unterstützen dickere Abschnitte .
Schätzung der Schnittdicke nach Leistung
jsragos skizziert eine vereinfachte konzeptuelle Beziehung:
T = k × Pⁿ
Wobei:
-
T = maximale Mächtigkeit
-
P = Laserleistung
-
k und n = materialspezifische Konstanten
Dieses Modell zeigt, dass die Dicke mit steigender Leistung zunimmt—aber nicht auf eine perfekt lineare Weise.
Faserlaser vs. andere Lasertypen
jsragos vergleicht außerdem Faserlaser mit CO₂- und ND-Lasern:
-
Faserlaser übertreffen typischerweise CO₂ beim Schneiden reflektierender Metalle wie Aluminium
-
Faserlaser erreichen im Allgemeinen eine größere Edelstahldicke als ND-Systeme bei gleichwertiger Leistung
Weil Faserlaser etwa 1 arbeiten.06 µm-Wellenlänge, Metalle absorbieren Energie effizient, Verbesserung der Durchdringungstiefe .
Praktische Empfehlungen für Fabrikatoren
Wenn Sie einen Faserlaser für die Metallverarbeitung auswählen:
-
500W–1000W → Dünnes Blech (≤6 mm mild steel)
-
2000W–3000W → Mittlere Fertigung (≤20 mm Kohlenstoffstahl unter idealen Bedingungen)
-
6000W → Schwerindustrielle Arbeiten (≥25 mm Stahl)
-
12000W → Dickplatten- und Tragwerksanwendungen
Für konsistente industrielle Produktion, Erwägen Sie, mit 70 zu operieren–80 % der maximal angegebenen Dicke, um die Kantenqualität und die Stabilität der Schneidgeschwindigkeit zu erhalten.
Abschließende Zusammenfassung
Die Dicke des Faserlaser-Schneidens hängt von:
-
Laserleistung
-
Materialtyp
-
Strahlqualität
-
Fokusgenauigkeit
-
Assist-Gas-Auswahl
-
Schneidgeschwindigkeit
Ultra-Hochleistungssysteme hingegen können unter optimierten Bedingungen 100 mm Kohlenstoffstahl erreichen , Die praktische Fertigungsleistung sollte Stabilität priorisieren, Geschwindigkeit, und Edge-Qualität, anstatt absolute Grenzen zu überschreiten.