




Komplexes Blechbiegen: Rückübertragungsbasierte Planung
Nach Autor: Mark Hanks
Das Biegen von Teilen komplexer Blech erfordert die Planung einer Reihe von Schritten zur Optimierung der Herstellbarkeit, Kollisionen mit den Werkzeugen vermeiden, und die Prozesseffizienz erhöhen. Sie ist bei der Herstellung vieler Produkte im Haushalt weit verbreitet, Automobil- und Luft- und Raumfahrtindustrie sowie sogar im Schiffbau und -reparatur. Mit fortschrittlichen Design- und Produktionstechniken, wie CAD-Systeme und CNC-programmierbare Pressbremsen, Die Notwendigkeit, die Planung des Biegeprozesses zu automatisieren, ist noch wichtiger geworden.
Einleitung
Beim Biegen komplexer Blechbauteile, Die meiste Arbeit wird vom Bediener erledigt. Es liegt in der Verantwortung des Ingenieurs, die passenden Werkzeuge manuell auszuwählen und die Biegefolge für jedes Bauteil zu entwerfen, was besonders belastend für Bauteile mit einer großen Anzahl von Biegungen und komplexen Geometrien ist. Die typischerweise verwendeten Methoden sind iterativ und sehr ineffizient.
Die Optimierung der CNC-Pressbremse-Biegesequenz ist ein wichtiges Thema zur Verbesserung der Produktionseffizienz bei der Herstellung komplexer Blechbauteile.
Die Einführung moderner CAD/CAM- und CNC-Technologien hat zur Entwicklung leistungsstarker Biegesimulations- und Programmiersysteme geführt, Diese automatisierten Prozessplanungssysteme für Blechbiegen können die manuelle Programmierzeit reduzieren und Herstellern helfen, eine gute Biegqualität zu erreichen.
wie:
• Track (Planit, Vereinigtes Königreich): Berechnung von 3D-Blechprozessen und Planung der Biegesequenz
• MBend (Metalix, Israel): Biegsimulation und Prozessplanung für komplexe 3D-Teile.
• DA-66S / DA-69S (Teilweise, Niederlande): Integration der 3D-Biegesequenzoptimierung in CNC-Pressbremsregler.
Die grundlegende Aufgabe der Bending-Programmierung ist die Sequenzplanung. Für eine Komponente mit N Biegungen, der theoretische Sequenzraum erreicht N! Möglichkeiten. Unter diesen Kombinationen, Nur einige Folgen sind aufgrund geometrischer Einschränkungen und Kollisionsrisiken machbar.
Dieser Artikel stellt einen effizienten Prozessplanungsalgorithmus vor, der auf Rückwärtszustandsübertragung basiert. Durch Anwendung rückwärtsgerichteter Logik, Der Algorithmus reduziert unnötige Biege-Machbarkeitstests, eliminiert ungültige Sequenzen früher, und erhält alle zulässigen Biegefolgen mit verbesserter Recheneffizienz.
Warum komplexe Blechbiegungen eine fortgeschrittene Prozessplanung erfordern
Zahlreiche Faktoren beeinflussen das Biegen von Blech mit hoher Komplexität. Dazu gehört die Geradlinigkeit, Die Präzision der Winkel, Der Plan für den Biegeprozess, sowie die Auswahl der Werkzeuge, sowie das Leistungsniveau der Ausrüstung und der Bediener. Selbst mit fortschrittlicher und präziser Ausrüstung wie der Pressbremse, Eine schlechte Planung des Prozesses führt zu ineffizienter Produktion und Inkonsistenzen im Biegewinkel und in den Maßen.
Daher, Fortgeschrittene Planung ist bei der Herstellung komplexer Blechbauteile entscheidend, um jeden Aspekt des Biegeprozesses fein abzustimmen und zu optimieren. Dazu gehört auch die Berechnung des flachen Musters, Die Biegsequenz, Die Auswahl der Werkzeuge, und die Konfiguration der Biegeparameter.
1. Maßgenauigkeit
Die Maßgenauigkeit der gebogenen Bauteile wird sowohl von den Biegeparametern als auch von der Präzision des Rückspurs der Pressbremse beeinflusst, Die Genauigkeit des Blechrohlingsschnitts, und die Präzision des flachen Musters.
Im Großen und Ganzen, die Schneidgenauigkeit von Laserschneid- und Stanzmaschinen, sowie die Genauigkeit der Rückspur-Positionierung hochwertiger CNC-Pressbremsen, Den Großteil des Produktionsbedarfs zu decken. Trotzdem, Die Genauigkeit des flachen Musters wird während der Produktion vernachlässigt.
Wenn Blechmodelle entfaltet werden, Verschiedene Berechnungsmethoden, wie zum Beispiel den K-Faktor auf Basis des DIN-Standards und die Methode der Zweifach-Materialdicke, sind beschäftigt. Diese Methoden richten sich hauptsächlich auf den Biegewinkel, Die Art des Materials, und die Dicke des Blechs.
Dennoch, Flache Mustermaße hängen nicht nur von den Parametern des Materials und dem Biegeprozess ab, aber auch auf den Biegewerkzeugen. Dasselbe Material und dieselbe Dicke können je nach Struktur der Werkzeuge unterschiedliche Entwicklungsmaße ergeben, die geöffneten Lücken der V-Stempel, und die Biegeradien.
Folglich, JS RAGOS hat zahlreiche praktische Biegetests durchgeführt und eine empirische Biegendatenbank mit realen Produktionsdaten erstellt. Diese Datenbank ermöglicht die Optimierung von Flat-Pattern-Berechnungen, führt zu präziseren entwickelten Dimensionen, und verbessert die Fertigungspräzision von komplexen Blechbauteilen.
2. Geradlinigkeit und Winkelkonsistenz
Hohe Umformkräfte beim Biegen führen zu einer elastischen Verformung des Arbeitstischs und Zylinders der Biegemaschine. Diese Durchbiegung verursacht Variationen des Biegewinkels entlang der Biegelänge, und ist besonders ausgeprägt an der Biegemitte des Werkstücks.
Um gleichmäßige Biegewinkel entlang der Biegelänge zu erreichen, Die meisten Pressbremsen verwenden ein Krönungssystem, um den Arbeitstisch und die Ausbiege des Zylinders auszugleichen..
Krönungssysteme werden verwendet, um Winkelpräzision und Konsistenz zu erreichen. Wenn die Gesamtstruktur der Pressbremse schwach ist, Dann muss das System höchstwahrscheinlich einen Mangel an Präzision und Konsistenz kompensieren, was der Geraden des Werkstücks beeinträchtigt.
Es ist von größter Bedeutung, eine starke Pressbremsstruktur bei der Herstellung komplexer Bauteile zu haben.
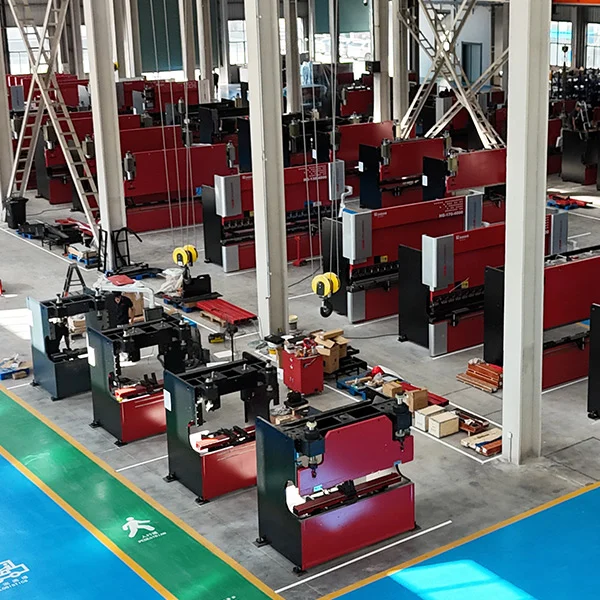
JS RAGOS Pressbremsen verfügen über ein Ram-System und ein Arbeitstischsystem mit höherer Festigkeit und robustem Design, das die Gesamtstruktur der Maschine verbessert. Dadurch erfahren RAM und Arbeitstisch bei derselben Biegelast deutlich weniger Durchbiegung. Daher, Eine kleine Menge Kronung ermöglicht Winkelpräzision und Konsistenz sowie erhöht die Genauigkeit entlang der gesamten Biegelänge.
3. Werkzeugauswahl und Werkzeugwechsel
Das Biegen komplexer Blechbauteile wird stark von der Auswahl geeigneter Werkzeuge beeinflusst.
Die oberen und unteren Werkzeuge müssen mit dem Material kompatibel sein, Blechdicke, Biegelänge, und Geometrie des Werkstücks. Die Verwendung falscher Werkzeuge kann zu Biegungskollisionen führen, Winkelfehler, oder Verformung des Werkstücks.
In der tatsächlichen Produktion, Eine schnelle Installation und der Austausch von Werkzeugen sind vorteilhaft.
Die Pressebremsenindustrie hat eine Vielzahl von Werkzeugen entwickelt, um den vielfältigen Anforderungen der Branche gerecht zu werden.
CNC verstellbarer unterer Chip mit verstellbarer Öffnung: Dies ist ein System bei großen Pressbremsen, das die Möglichkeit bietet, die Öffnung der V-Matrix automatisch an die Blechdicke anzupassen. Dieses System bietet größere Flexibilität in der Produktion.
Rotierendes Doppelwerkzeugsystem: Dieses System bietet die Möglichkeit, schnell zwei obere Werkzeuge zu wechseln, Jeder mit unterschiedlichen Profilen, durch einen schwingenden oder drehenden Mechanismus.
Segmentiertes oberes Werkzeugsystem: Dieses System besteht aus einem Werkzeughalter, der dauerhaft an der Maschine montiert ist, mit Werkzeugsegmenten, die mit unterschiedlichen Profilen und Radien ausgewählt werden können. Dieses System verbessert die Effizienz der Umrüstungen, indem es den Austausch des Werkzeughalters eliminiert.
4. Planung der Reihenfolge verbiegen
Die Biegefolge ist bei der Verarbeitung komplexer Blechteile von großer Bedeutung.
Zeitgenössische CNC-Pressbremsen verfügen über die Möglichkeit, Steuersysteme wie die Delem DA66S und DA69 zu nutzen, ESA S875, und andere, 3D-Programmierung und Simulationen durchzuführen. Nach der Einführung des Bauteilmodells, Diese Systeme können die Biegsequenz automatisch konstruieren und optimieren.
Delem DA53Tx und DA58Tx Steuerungen bieten ebenfalls 2D-Programmierung. Diese Fortschritte verringern die Zeit, die für manuelle Programmierung benötigt wird, erheblich, und erhöht die Genauigkeit, Stabilität und Effizienz bei der Herstellung von Teilen mit hohem Komplexitätsgrad.
Fortschrittliche CNC-Pressbremssysteme für komplexe Blechbauteile
Konventionelle Pressebremssysteme, zusammen mit einer gewissen Operator-Kompetenz und -erfahrung, sind nicht mehr ausreichend, um die Anforderungen der Moderne zu erfüllen, Hochpräzision, Hocheffiziente Herstellung komplexer Blechbauteile.
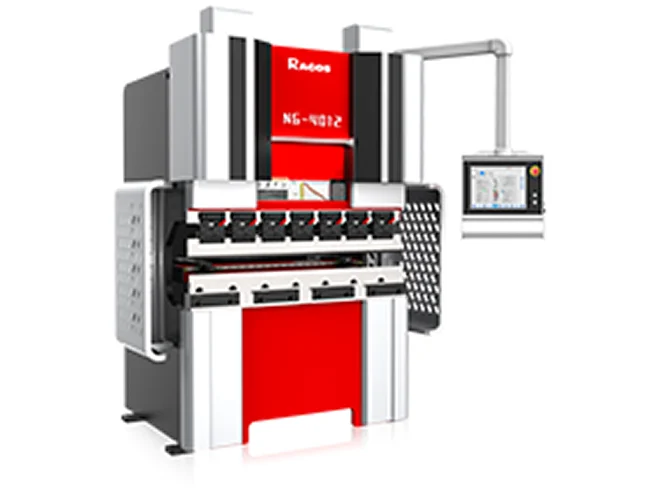
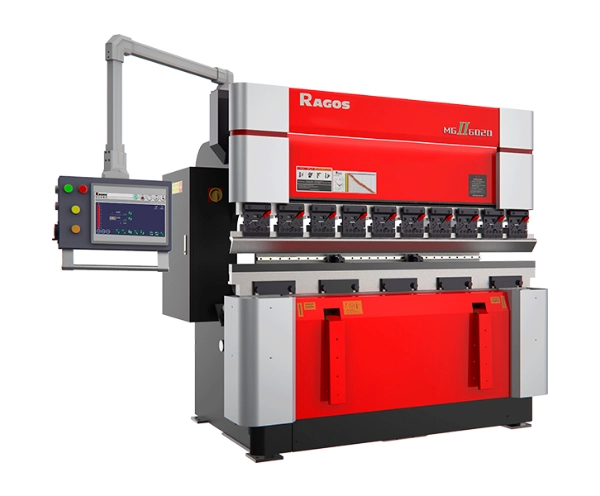
Neue Generation von CNC-Presspressen kann fortschrittliche Steuerungen kombinieren, Automatisierung, Hochpräzise Hydraulik, sowie fortschrittliche Werkzeug- und Verschleißkomponentensysteme. Infolgedessen, Bedeutende Fortschritte bei der Biegegenauigkeit, Effizienz, Wiederholbarkeit und Stabilität der Produktionsprozesse werden für komplexe Blechbauteile erreicht.
Wie CNC-Pressbremsen die komplexe Blechproduktion verbessern
Moderne Anforderungen an die Herstellung komplexer Blechteile verlangen eine höhere Genauigkeit und Effizienz, die traditionelle Biegegeräte und Bedienerfähigkeiten nicht bieten können. Moderne CNC (Computergestützte numerische Steuerung) Pressbremsen nutzen modernste CNC-Systeme und kombinieren hydraulische Steuerungen, Optimierung von Werkzeugsätzen, sowie verschiedene Automatisierungstechniken zur Verbesserung der Genauigkeit, Effizienz, und die Gesamtstabilität bei der Herstellung komplexer Blechbauteile.
1. Fortschrittliches CNC-Steuerungssystem verbessert die Programmiereffizienz
Wenn es um die Herstellung komplexer verbogener Blechblech geht, ein fortschrittliches CNC-System spielt eine wesentliche Rolle.
High-End-CNC-Pressbremsen verfügen oft über spezielle Biegeregelungssysteme, wie:
- Delem DA66S und DA69S
- ESA S875
- Cybelec CT12 und VP88
Diese Systeme bieten zusätzlich 2D- und 3D-Grafiken sowie die Möglichkeit für Biegesimulationen und automatische Berechnungen für Biegesequenzen. Diese Systeme ermöglichen es den Bedienern, Probleme zu identifizieren, die in der Produktion auftreten können, wie:
- Die Eignung der Biegefolge
- Wenn das Teil das Werkzeug stören wird
- Wenn das Teil die Rückspur blockiert
CNC-Software ermöglicht es, den Prozess zu simulieren und zu optimieren, was die Anzahl der erforderlichen Probebiegungen erheblich minimieren kann. Die Software bietet Biegeanweisungen, was dazu beiträgt, die Programmiergenauigkeit zu erhöhen und die Programmierzeit zu verkürzen, wodurch die Gesamtproduktionseffizienz für komplexe Blechteile erhöht wird.
2. Eine richtige Werkzeugauswahl reduziert Biegevorgänge
Bei der Herstellung komplexer Bauteile, Die Wahl der richtigen Biegewerkzeuge ist unerlässlich.
Ein Beispiel für die Einschränkungen einer Umformmethode, die mehrere Biegeschritte in Kombination mit einem Locher mit spitzem Winkel umfasst, ist, wenn man ein Werkstück mit gekrümmtem Profil erzeugen muss. Hinzu kommen die Schwierigkeiten, die bei der Aufrechterhaltung einer konstanten Krümmung und Genauigkeit des Profils auftreten können, Diese Methode ist zudem aufgrund der großen Anzahl von Biegeschritten sehr ineffizient.
Wenn ein Stanz mit Radius, wie ein R10, R20, oder R30-Stempel, wird verwendet, Der Radius kann effizienter erzeugt werden, da die Anzahl der erforderlichen Biegeschritte stark reduziert wird.
Für Werkstücke mit filigranen Profilen, Maßgeschneiderte Umformwerkzeuge können verwendet werden, um das Profil in einem einzigen Biegeschritt zu erzielen, was auch die Zeit für die Verarbeitung des Werkstücks erheblich reduziert.
In der komplexen Blechverarbeitung, Die Wahl des Werkzeugs beeinflusst nicht nur die Präzision des Biegens, sondern auch die Gesamteffizienz des Herstellungsprozesses erheblich.
3. Echtzeit-Winkelmessung und automatische Winkelkompensation
Für Blech mit komplexen Geometrien, Das Erreichen von Konsistenz bei den Biegewinkeln während der Produktion ist problematisch aufgrund der unvorhersehbaren Natur des Materialverhaltens und des Rücksprungs.
Eine CNC-Pressbremse, die mit einem System zur Echtzeitmessung des Biegewinkels ausgestattet ist, kann den aufgetretenen Biegewinkel erkennen und diese Biegung automatisch korrigieren.
Kollisionsabfrage im automatisierten Blechbiegen
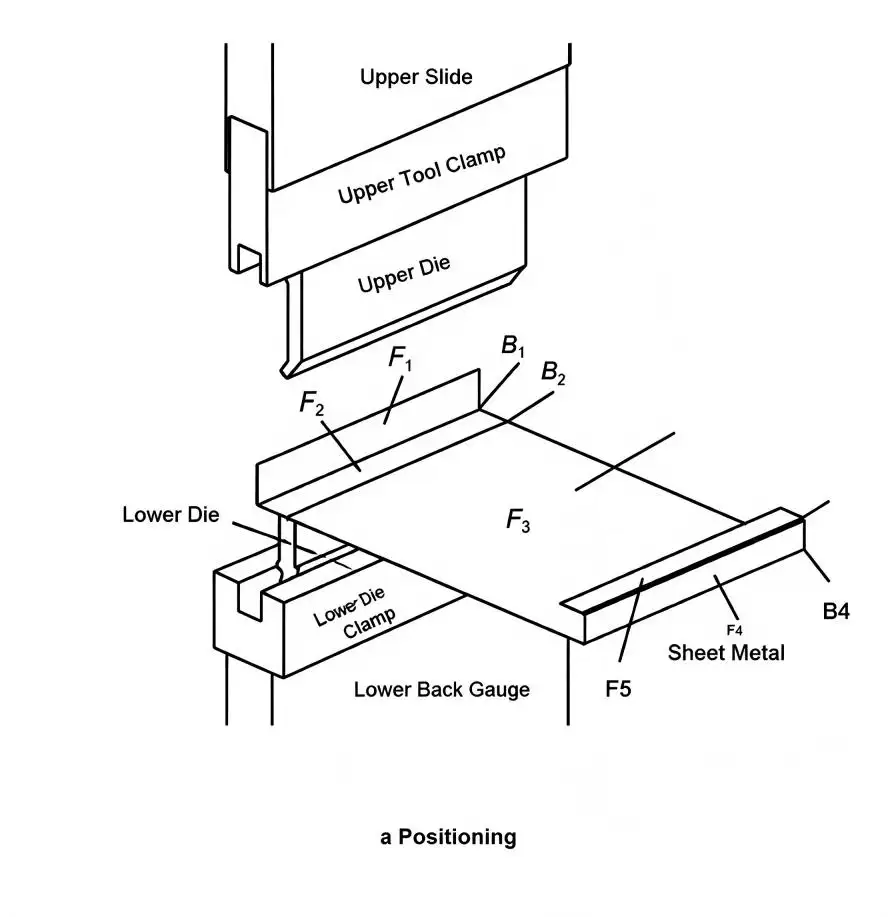
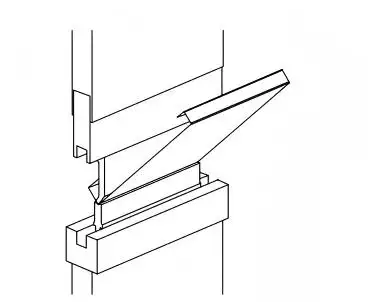
Ein komplexer Blechbiegvorgang besteht aus zwei wesentlichen Stufen: Positionierung und Biegung.
Während der Positionierung, Das Werkstück ist mit der Mittellinie der unteren Werkzeugfläche ausgerichtet (Abbildung 1a). Beim Bändigen, Das obere Werkzeug bewegt sich nach unten und formt das Blatt entlang der Biegelinie, um den gewünschten Winkel zu erreichen (Abbildung 1b).
b Bending
Abbildung 1: Schematisches Diagramm des Biegeprozesses (ein) Positionierung (b) Biegung
Für einen Vier-Bieg-Teil (B1–B4), Das Werkstück enthält fünf flache Flächen (F1–F5). Die Kollisionserkennung muss mögliche Interferenzen zwischen dem Blech bewerten, Obere Werkzeuge, Untere Werkzeuge, Klemmen, und Rückspur sowohl während der Positionierungs- als auch bei Biegephasen.
Nur wenn eine Biegeoperation beide Kollisionsprüfungen besteht, kann sie als machbar angesehen werden. Daher, Eine vollständige Biegungssequenz ist nur dann möglich, wenn jede einzelne Biegung die Machbarkeitsanforderung erfüllt.
Vergleich von Vorwärts- und Rückwärtsübertragungsmethoden
Konventionelle Optimierungsmethoden, wie genetische Algorithmen, behandle jede Biegefolge unabhängig innerhalb des großen N! Lösungsraum. Dies führt zu wiederholten Berechnungen und einer begrenzten Wiederverwendung zuvor gewonnener Informationen.
Die vorgeschlagene zustandsbasierte Methode stellt Bending-Operationen als übertragbare Prozesszustände dar. Jeder Bundesstaat erfasst Informationen zur Machbarkeitsverbietung und liefert Referenzwissen für spätere Berechnungen.
Staatendefinitionen
Für eine Partie mit N-Biegepositionen:
• N große Zustände (Quatsch): Repräsentiert die fortschreitenden Biegephasen.
• N kleine Staaten (SS): Stellen Sie mögliche Biegepositionen innerhalb jeder Stufe dar..
Das vollständige System enthält N²-Zustände, bezeichnet durch
BSiSSj
Dabei ist i der quantitative Parameter der Biegestufe und j der Parameter der gewählten Biegeposition.
Jeder Zustand speichert die Ergebnisse der Kollisionstests und stellt somit eine wiederverwendbare Wissensbasis bereit.
Übertragungsmechanismen
Der Mechanismus der Umkehrzustandsübertragung folgt drei Prinzipien:
- Große Zustände übertragen Informationen gemäß der Biegsequenz.
- Kleine Bundesstaaten innerhalb desselben großen Bundesstaates bleiben unabhängig.
- Identische kleine Zustände zwischen benachbarten großen Zuständen übertragen keine Informationen direkt.
Der Algorithmus gewinnt die Machbarkeitsdaten des vorherigen Zustands ab und kombiniert sie mit den vorhandenen Biegepositionsdaten, bevor er einen neuen Zustand berechnet. Diese Information konstruiert eine N × N Zustandsübertragungsmatrix. In dieser Matrix, die Zeilen sind BS-Zustände und die Spalten sind SS-Zustände.
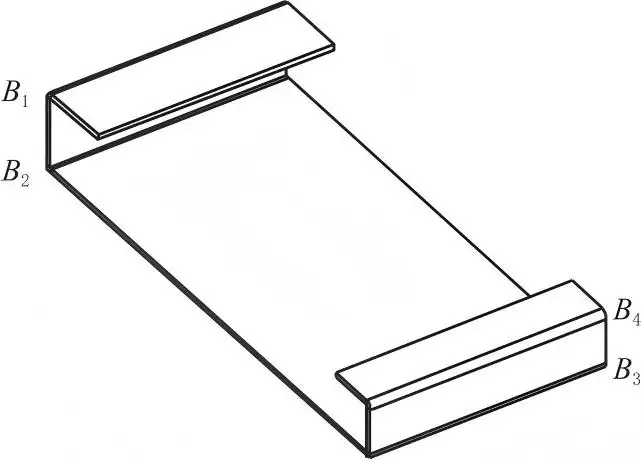
Abbildung 2: Beispielteil mit 4 Biegungen.
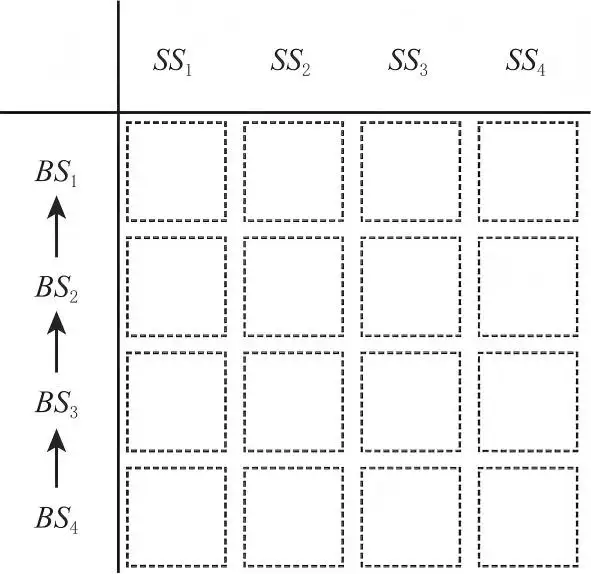
Abbildung 3: Umgekehrte Zustandsübertragungsmatrix (4×4)
Beispiel - Vier-Biege-Teil
Zur Veranschaulichung des Reverse-Zustandsübertragungsprozesses, Ein Teil mit vier Biegungen wird verwendet. Jede Biegeposition ist wie in Abbildung 2 dargestellt nummeriert, und die entsprechende Rückübertragungsmatrix ist in Abbildung 3 dargestellt.
Anfänglicher Großstaat (BS₄)
Die umgekehrte Berechnung beginnt in der letzten Biegephase, BS₄. Da keine vorherigen Zustandsinformationen existieren, jede SS-Position muss unabhängig getestet werden.
Die Positionen BS₄SS₁ und BS₄SS₄ erzeugen Kollisionen mit Werkzeugen (Abbildungen 4a und 4d), während BS₄SS₂ und BS₄SS₃ die Kollisionserkennung bestehen (Abbildungen 4b und 4c).
Die in BS₄ gespeicherten Machbarkeitsdaten werden:
• BS₄SS₂: {[2]}
• BS₄SS₃: {[3]}
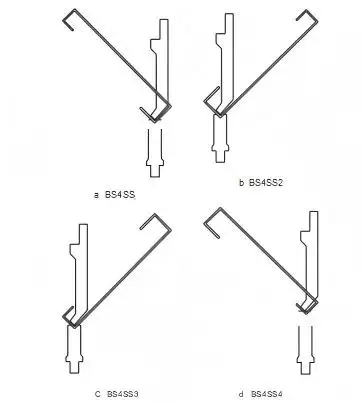
Abbildung 4: BS₄-Biege-Machbarkeitstests (ein)-(d)
Nachfolgende große Staaten
Nach BS₄-Berechnung, vorherige Machbarkeitsdaten rückwärts auf BS₃ übertragen, BS₂, und BS₁.
Für jeden Bundesstaat BSiSSj, Der Algorithmus:
- Holt zulässige Biegemengen aus BS ab(I 1).
- Kombiniert die vorherigen Sequenzinformationen mit der aktuellen Position.
- Führt Kollisionstests nur bei den notwendigen Kandidaten durch.
- Speichert validierte Sequenzen als neue Machbarkeitsdaten.
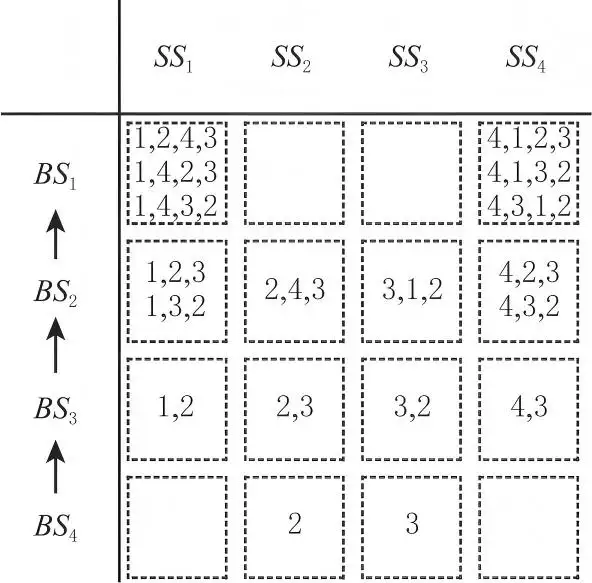
Abbildung 5: Endgültige umgekehrte Zustandsübertragungsmatrix
Zum Beispiel, BS₃SS₁ erhält die Testmenge:
{[1,2], [1,3]}
Die Abfolge [3,4,1,2] Besteht die Kollisionserkennung, während [2,4,1,3] scheitert durch Interferenz (Abbildung 6a und Abbildung 6b). Daher, BS₃SS₁-Geschäfte:
{[1,2]}
Ähnlich:
• BS₃SS₂: {[2,3]}
• BS₃SS₃: {[3,2]}
• BS₃SS₄: {[4,3]}
Für BS₂-Berechnungen, Duplikatkombinationen werden eliminiert, um unnötige Tests zu vermeiden. Die gewonnenen Machbarkeitsdaten umfassen:
• BS₂SS₁: {[1,2,3], [1,3,2]}
• BS₂SS₂: {[2,4,3]}
• BS₂SS₃: {[3,1,2]}
• BS₂SS₄: {[4,2,3], [4,3,2]}
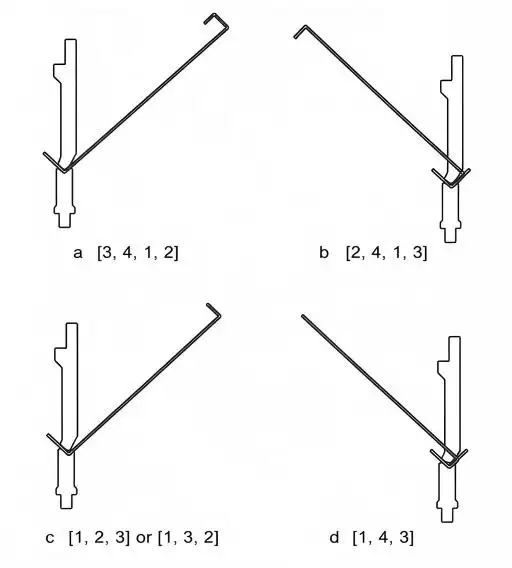
Abbildung 6: Biegungs-Machbarkeitstests in anschließendem BS
Auswahl der staatlichen Übertragungsrichtung
Innerhalb der Zustandsübertragungsmatrix, SS-Zustände bleiben unabhängig, da jede Biegeposition nur einmal verarbeitet wird. Die Übertragungsrichtung zwischen den BS-Zuständen wird durch die geometrische Entwicklung der Blechformung bestimmt.
In der physischen Herstellung, Das Blechbiegen entwickelt sich vom flachen Rohmaterial zum endgültig geformten Bauteil. Dieser Prozess folgt einer natürlichen Vorwärtsrichtung von BS₁ zu BSn.
Aber, In einer Softwareumgebung, Die umgekehrte Transformation – von der endgültig geformten Geometrie zurück zum flachen Blank – kann ebenfalls simuliert werden. Dies ermöglicht rückwärtsdenkendes Schließen durch umgekehrte Zustandsübertragung von BSn zu BS₁.
Der Effizienzunterschied zwischen Vorwärts- und Rückwärtsübertragung hängt hauptsächlich davon ab, wann ungültige Biegezustände eliminiert werden.
Tabelle 1: Vergleich der Vorwärts- und Rückwärtsübertragungseigenschaften
| Aspekt | Vorwärtstransfer | Rückwärtsübertragung |
| Startzustand | Blankblank | Vollständig geformter Teil |
| Anfangs-Interferenzniveau | Niedrig | Hoch |
| Ungültige Zustandseliminierung | Tritt später auf | Tritt früher auf |
| Erfahrungsverbreitung | Mehr ungültige Staaten übertragen | Schnell entfernte ungültige Staaten |
| Gesamtprüfungsanforderung | Höher | Senken |
Vergleich der Zustandsübertragungsrichtung
Bewertung der Effizienz verschiedener Übertragungsrichtungen, Als Testmodell wurde ein Blechteil mit acht Biegungen ausgewählt (Abbildung 7e).
Tabelle 1 zeigt die Zahlen der Biegemachbarkeitstests und Bestehensergebnisse in den repräsentativen Bundesstaaten. Abbildung 8 vergleicht die Gesamtberechnungseffizienz zwischen Vorwärts- und Rückwärtsübertragungsmethoden.
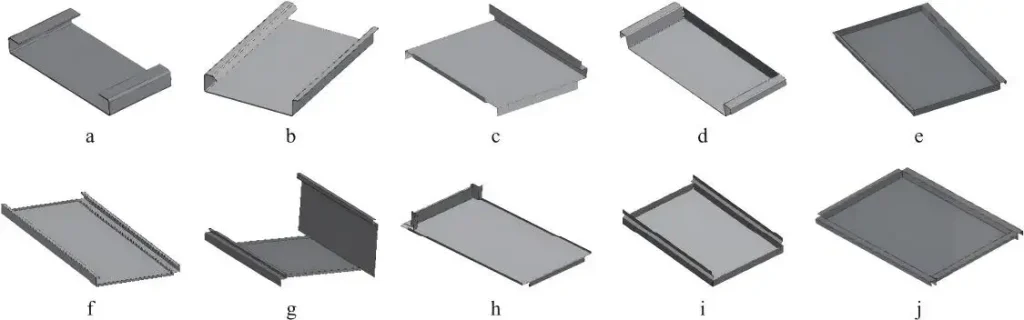
Abbildung 7: Testteil mit 8 Biegungen
Tabelle 2: Vergleich von Schlüsselzustandsdaten zwischen Vorwärts- und Rückwärtsübertragung
| Bundesstaat | BS₁ | BS₂ | BS₇ | BS₈ |
| Vorwärtstransfer | Test: 8 | Test: 56 | Test: 2328 | Test: 1120 |
| Pass: 8 | Pass: 40 | Pass: 1120 | Pass: 540 | |
| Rückwärtsübertragung | Test: 540 | Test: 840 | Test: 28 | Test: 8 |
| Pass: 540 | Pass: 540 | Pass: 14 | Pass: 4 |
Im Vorwärtstransfermodus, Der anfängliche Flat-Blank-Zustand enthält weniger geometrische Einschränkungen. Daher, fast alle Biegevorgänge bestehen die Machbarkeitsprüfung in der Anfangsphase. Aber, Da die Form komplexer wird, Ungültige Sequenzen sammeln sich an und werden weiterhin durch spätere Zustände übertragen. Bei BS₈, Eine beträchtliche Anzahl erzeugter Sequenzen muss weiterhin abgelehnt werden.
Im Gegensatz dazu, Umgekehrter Transfer beginnt bei der fast geformten Komponente, wobei geometrische Interferenz häufiger auftritt. Ungültige Biegepositionen werden sofort in der ersten Berechnungsphase identifiziert. Infolgedessen, weniger unzulässige Sequenzen werden in nachfolgende Zustände übertragen.
Dieser Unterschied ist in Abbildung 8 dargestellt. Die durchgezogenen Linien zeigen die gesamten akkumulierten Machbarkeitsdaten vor der Validierung an. Die bestätigt gültigen Biegsequenzen werden durch die gestrichelten Linien dargestellt. Der Raum zwischen den beiden Kurven zeigt das Fehlen gültiger Prozesserfahrungen.
Der Vorwärtstransfer erzeugt eine große Anzahl ungültiger Zustände und erfordert deutlich mehr Kollisionstests. Die Rückübertragung vermeidet ungültige Zustände zu Beginn des Prozesses und erzeugt eine kleinere Testmenge sowie somit eine höhere Gesamtplanungseffizienz.
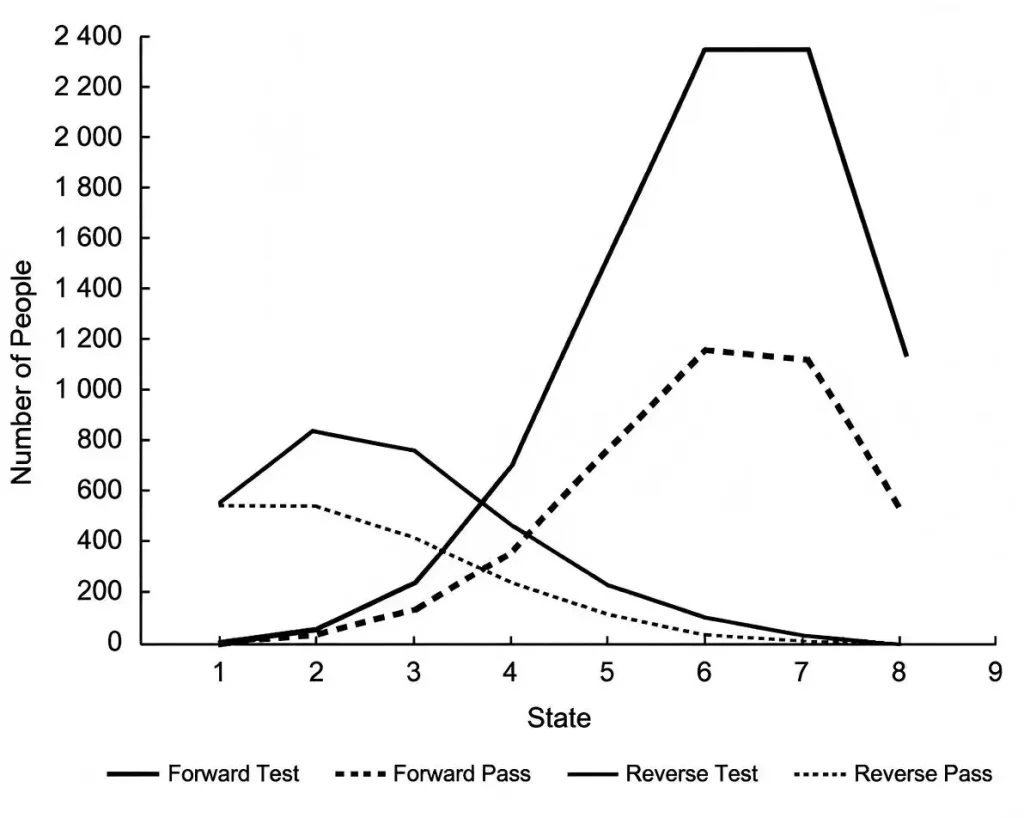
Abbildung 8: Die Anzahl der Tests in Vorwärts- und Rückwärtsübertragungsmodi
Schlussfolgerung
Die Kollisionsabfrage bei Blechverbiegungen erfordert die Überprüfung der Abfolge jeder Biegevorgänge. Jede Biegeoperation wird überprüft, indem überprüft wird, ob eine Kollision mit der Umgebung auftritt. Die Machbarkeit jeder Biegeoperation wird dadurch bestimmt, ob die Operation ohne eine Kollision ausgeführt werden kann.
Der Reverse-State-Transfer-Algorithmus löst dieses Problem, indem er Rückwärtstransfer und Reasoning verwendet, um den Prozess verschiedener Biegenzustände zu validieren.
Der Hauptvorteil des Reverse-State-Transfer-Algorithmus ist:
• Geringere Ausgaben: Ungültige Biegefolgen und unnötige Berechnungen für Kollisionsdetektionen werden entfernt.
• Vollständige Sequenzen: Der Endzustand ermöglicht die Bestimmung aller gültigen Biegefolgen.
• Kenntnis früherer Zustände: Die Machbarkeitsinformationen eines Bundesstaates werden in den Berechnungen der folgenden Bundesstaaten referenziert.
• Planungsprozesse unterschiedlichen Umfangs: Die matrixbasierte Struktur ermöglicht Bauteile mit unterschiedlicher Anzahl von Biegeoperationen.
Tests auf Kollisionen und Anwendung von Rückwärtszustandsübertragung haben sich als Steigerung der Effizienz und Genauigkeit bei der Planung des Biegens komplizierter Blechbauteile erwiesen. Der Algorithmus bietet den Herstellern eine Lösung, um eine Biegesequenz zu erstellen, die machbar ist und zusätzliche Optimierungen für die Produktion ermöglicht, Werkzeuge, und die Einschränkungen des Herstellungsprozesses.
Suchen Sie nach innovativen Blechbiegenmethoden?? Die fortschrittlichen Pressbrems- und Biegesysteme von JS RAGOS zielen auf eine höhere Effizienz ab, Präzision, und Zuverlässigkeit in der Produktion. Arbeiten Sie mit unseren erfahrenen Ingenieuren zusammen, um die bestmaßgeschneiderte Lösung für Ihre Anforderungen im Metallverarbeitungsbereich zu entwickeln.
FAQs
Frage 1: Was ist die Bedeutung der Planung beim Bändigen von Sequenzen??
Die Planung von Bending-Sequenzen hilft, Kollisionen und unnötige Iterationen in Produktionstests zu vermeiden. Es erhöht außerdem die Genauigkeit.
Frage 2: Welche Schwierigkeiten entstehen beim komplexen Blechbiegen?
Schwierigkeiten beim filigranen Blechbiegen umfassen große Sequenzkombinationen, Planungseffizienz, und Werkzeugstörungen.
Frage 3: Welche Auswirkungen hat der Rückwärtszustandstransfer auf die Planung der Bending-Sequenzen??
Die Umgekehrt-Zustandsübertragung hilft, ungültige Sequenzen zu eliminieren, was zu einer Reduzierung unnötiger Machbarkeitstests führt..
Frage 4: Was ist ein Biege-Machbarkeitstest?
Ein Biege-Machbarkeitstest prüft, ob ein Biegenprozess zu einer Kollision des Werkstücks führen würde, Werkzeug, oder beides.
Frage 5 Wie optimiert die CNC-Pressbremse-Software die Biegesequenzen??
CNC-Pressbremssoftware kann Biegesequenzen durch Analyse von Teil-3D-Zeichnungen von Werkstücken optimieren, Werkzeugformen, die in der Werkzeugbibliothek gespeichert sind, und Simulation potenzieller Kollisionsrisiken während des Biegeprozesses. Wenn Kunden sich für Pressbremse-Konfigurationen entscheiden, sie können die Einführung fortschrittlicher CNC-Systeme in Betracht ziehen, wie Delem DA66S, DA69S, DA58TX, ESA S875, und Cybelec CT12/VP88, die 2D/3D-Grafikprogrammierung unterstützen, 2D/3D-Import, Biegesimulation, und automatische Berechnung der Biegsequenz.
Vor der eigentlichen Produktion, Bediener können potenzielle Interferenzen zwischen dem Werkstück überprüfen, werkzeugbestückung, und die Position der Nachspur durch 3D-Simulation, um die effizienteste Biegesequenz zu erzeugen und so die Programmierung zu beschleunigen, Verkürze die manuelle Versuchsbiegzeit, und die Produktionsstabilität und Konsistenz bei der Herstellung komplexer Blechbauteile zu verbessern.