


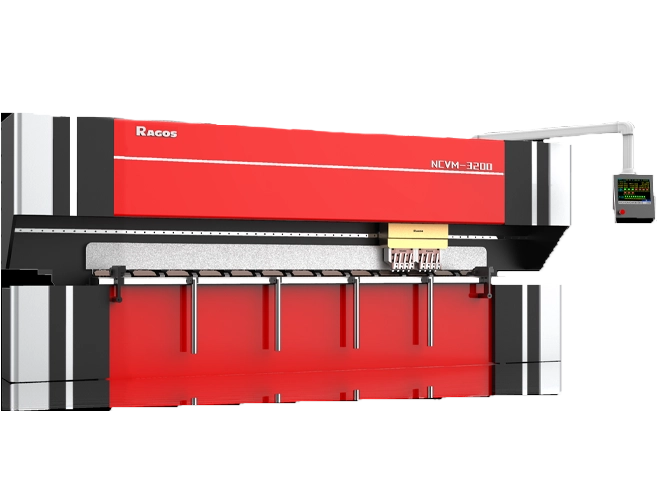


CNC-Pressbremse für Fahrgestellgehäuse: CNC vs. NC – Hauptunterschiede
Die Investition in eine CNC-Pressbremse für Fahrgehäuse ist ein echter Wendepunkt für Hersteller, die präzise und wiederholbare Biegungen an schweren Gehäusen herstellen wollen. Bei der Analyse des Unterschieds zwischen CNC- und NC-Pressbremsen, Die Überprüfung ihrer strukturellen und leistungsbezogenen Aspekte hilft dabei zu bestimmen, welche Maschine für Ihre Werkstatt geeignet ist. Durch diesen Leitfaden, Sie haben eine vertrauenswürdige Anlaufstelle, die die grundlegenden Unterschiede detailliert darlegt und Ihnen hilft, die passendste Lösung für effizientes Biegen von Gehäusekomponenten zu wählen.
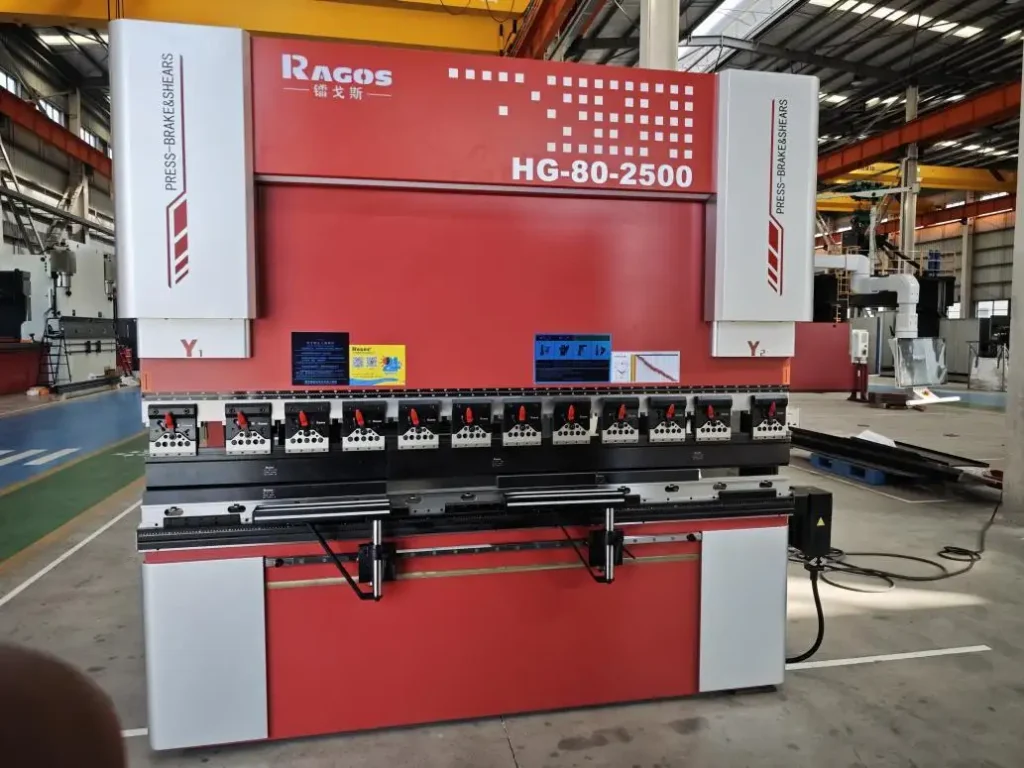
Überblick
Unter Käufern herrscht oft Verwirrung darüber, zwischen CNC- und NC-Pressbremsen zu unterscheiden. Beide Pressbremsen werden beim Biegen von Blech eingesetzt, ihre Funktionsprinzipien, Steuerung, und die Anwendungsgebiete unterscheiden sich. Allgemein:
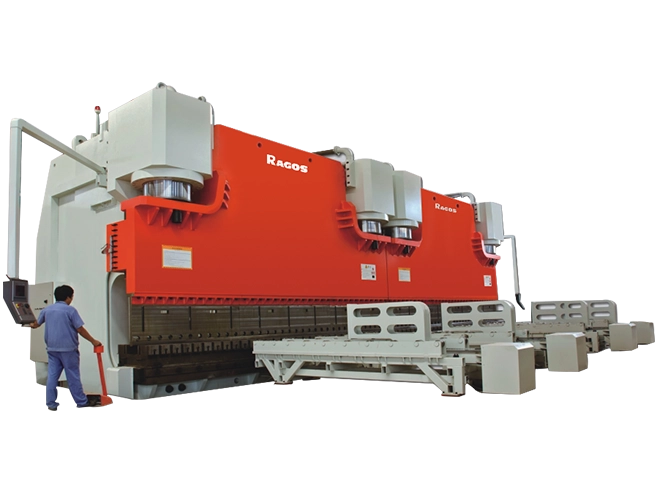
• NC-Pressbremse → Torsionsstab-Typ (Mechanische Synchronisation)
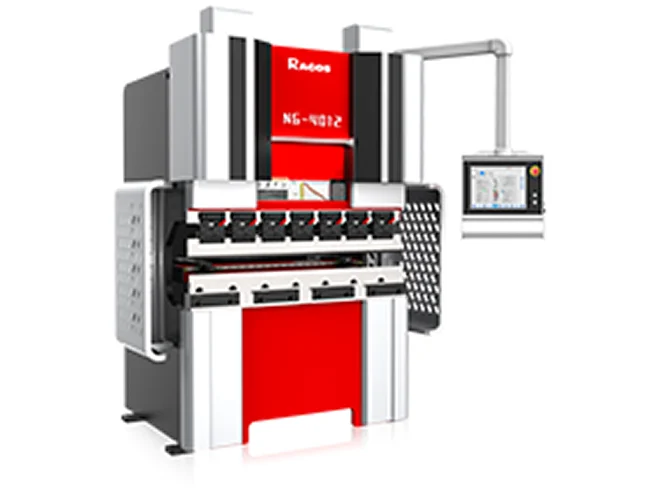
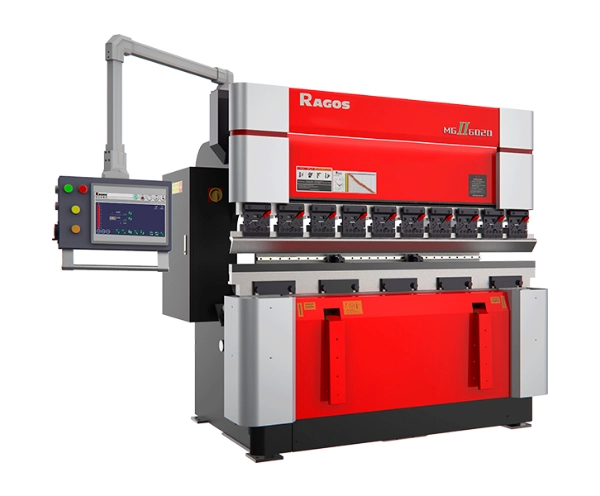
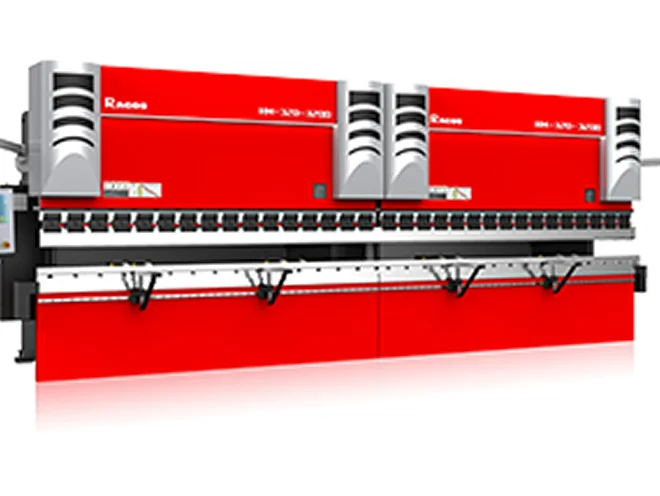
• CNC-Pressbremse → elektrohydraulischer Typ (servogesteuerte Synchronisation)
Bei JS RAGOS, Wir stellen beide Pressbremsen her, sondern für die Herstellung von Fahrgestellengehäusen mit hoher Genauigkeit, die CNC-Pressbremse ist in Bezug auf Konsistenz und Geschwindigkeit überlegen. Die Unterschiede werden nun erklärt.
1. Strukturelle Unterschiede
Die grundlegende Designphilosophie unterscheidet diese beiden Maschinen.
• NC-Pressbremse – Verwendet eine Torsionswelle, die beide Seiten des Stoßes mechanisch verbindet. Dies zwingt den RAM, sich synchron auf und ab zu bewegen – auf zwanghafte mechanische Weise. Der RAM-Parallelismus kann sich nicht selbst überprüfen oder sich selbst anpassen.
• CNC-Pressebremse – Ausgestattet mit zwei linearen Encodern (je einer auf jeder Seite) und einen CNC-Regler. Der Controller erhält ständig Rückmeldungen von den Encodern. Wenn ein Synchronisationsfehler auftritt, Der Regler sendet in Echtzeit ein Signal an proportionale Ventile, um die RAM-Position zu korrigieren – ein geschlossenes Regelkreissystem.
JS RAGOS empfiehlt die CNC-Struktur für Chassis-Gehäusebögen, die gleichmäßige Winkel über lange Werkstücke erfordern.
2. Genauigkeit
Die Biegegenauigkeit beeinflusst direkt, wie gut die Teile des Fahrgehäuses zusammenpassen.
• NC Pressbremse – Die Synchronisation ist rein mechanisch. Keine Echtzeit-Fehlerrückmeldung, Keine Selbstkorrektur. Langzeit-Teillasten können die Torsionsstange verformen, Verringerung der Genauigkeit im Zeitverlauf.
• CNC-Pressbremse - Das geschlossene System (Regulator-Proportionalventile lineare Encoder) überwacht und feinjustiert kontinuierlich die Parallelität des RAM. Dies führt zu einer deutlich höheren Biegepräzision, insbesondere für komplexe Fahrgestellprofile.
| Aspekt | NC Pressbremse | CNC-Abkantpresse |
| Biegewinkelgenauigkeit | ≤30′ | ≤18′ |
3. Arbeitsgeschwindigkeit
Produktivität ist wichtig, wenn man Serienproduktion für Fahrgestellgehäuse durchführt.
• NC-Pressbremse – Verwendung 6:1 oder 8:1-Zylinder. Ram-Herunterfahrgeschwindigkeit ≈ 80 mm/s; Rückspurgeschwindigkeit ≈ 100 mm/s.
• CNC-Pressbremse – Verwendung 13:1 oder 15:1-Zylinder. RAM-Abfahrgeschwindigkeit bis zu 200 mm/s, mit sanftem Geschwindigkeitsübergang. Nachspurgeschwindigkeit bis zu 400 mm/s, Dramatische Verbesserung der Zykluszeiten.
Für JS RAGOS-Kunden, die große Mengen von Fahrgehäusen produzieren, die CNC-Pressebremse verkürzt die Biegezeit um mehr als die Hälfte.
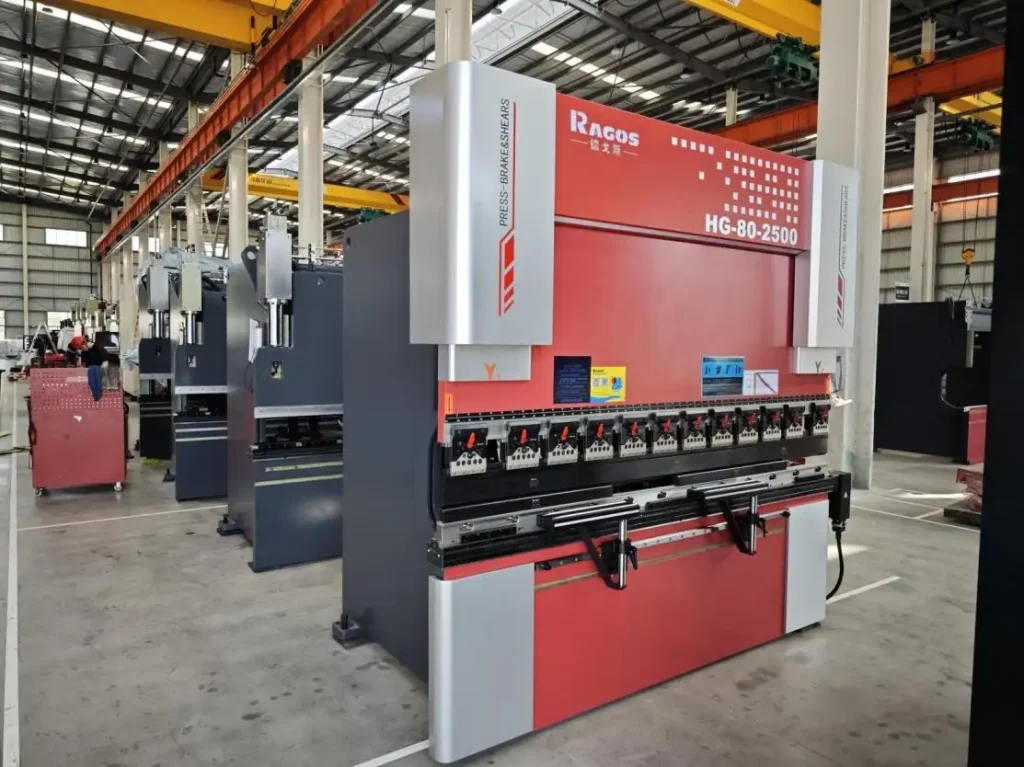
4. Mechanische Steifigkeit & Teillastfähigkeit
Das Fahrgehäuse erfordert oft asymmetrische Biegungen (Z.B., eine Seite länger als die andere).
• NC Press-Bremse – Kann anhaltende Teillasten nicht bewältigen. Die Torsionsstange verformt sich, was zu dauerhafter Ungenauigkeit führt.
• CNC-Pressbremse – Y1- und Y2-Achsen arbeiten unabhängig voneinander. Perfekt für Teillastbiegungen ohne mechanische Belastung.
JS-RAGOS-Ingenieure fragen immer nach dem typischen Werkstückprofil – ob versetzte Biegungen häufig vorkommen, ein CNC-Modell ist nicht verhandelbar.
5. Bombiersystem
Das Krönungssystem kompensiert die Durchbiegung des Arbeitstischs, Sicherstellung eines gleichmäßigen Biegewinkels über die gesamte Länge.
• NC-Pressbremse – Die meisten Modelle kommen serienmäßig ohne Krone. Bediener müssen den Winkel manuell mit Testbiegungen anpassen, was zu einem ineffizienten Prozess führt, zeitaufwendig, und es fehlt an Präzision. Einige NC-Einheiten haben optional ein manuelles Kronensystem, aber CNC-Systeme sind vollautomatisiert und machen ihre Arbeit besser.
• Für eine CNC-Pressbremse, das Krönungssystem ist vom CNC-Steuergerät integriert und vollständig automatisiert. Der Controller kann das Krönungssystem automatisch basierend auf den Biegeparametern anpassen. Dies ist entscheidend für lange Gehäuseverkleidungen, um die Biegungen gerade und gleichmäßig zu gewährleisten.
6. CNC-Achsenfähigkeit
Mit zunehmender Anzahl der Achsen, Die Biegemöglichkeiten werden komplexer.
• NC-Pressbremsen können nur das X steuern (Rückspur vorwärts/hinten) und Y (Tiefe des RAMs) Achsen.
• Im Gegenteil, die CNC-Presspresse kann mindestens 3 1-Achsen steuern (X, Y1, Y2, Mehr Krönung) und möglicherweise bis zu 8 1-Achsen. Diese Eigenschaft ist wichtig für komplexe Fahrgestellgeometrien, die viele Flansche und komplexe Winkelbeziehungen enthalten.
Für komplexe und sehr gefragte Naturprojekte, JS RAGOS bietet Ihnen eine vollständig maßgeschneiderte Alternative zu ihren CNC-Achsenangeboten.
7. Optionale Konfigurationen
Beide Maschinentypen können aufgerüstet werden, aber die CNC-Pressbremse unterstützt fortschrittliche Automatisierung.
| Optionale Funktion | NC Pressbremse | CNC-Abkantpresse |
| Mechanischer Schnellschlamm | ✓ | ✓ |
| Manuelles Krönen | ✓ (wahlfrei) | ✓ (plus automatische Kronung) |
| Kugelschraube & Lineare Führung | ✓ | ✓ |
| Ölkühler | ✓ | ✓ |
| Lichtvorhang | ✓ | ✓ |
| Hydraulische Klemme | – | ✓ |
| TYOKKO/AMADA-Doppelgesichtsklemme | – | ✓ |
| Roboterarm-Schnittstelle | – | ✓ |
| Blattfollower | – | ✓ |
| Laserschutz | – | ✓ |
| Laserwinkelmessung | – | ✓ |
| Servopumpeneinheit | – | ✓ |
Für die Herstellung von Großvolumengehäusen, JS RAGOS empfiehlt nachdrücklich CNC-Pressbremsen mit robotischer Integration und Laserwinkelmessung, um eine fehlerfreie Produktion zu erreichen.
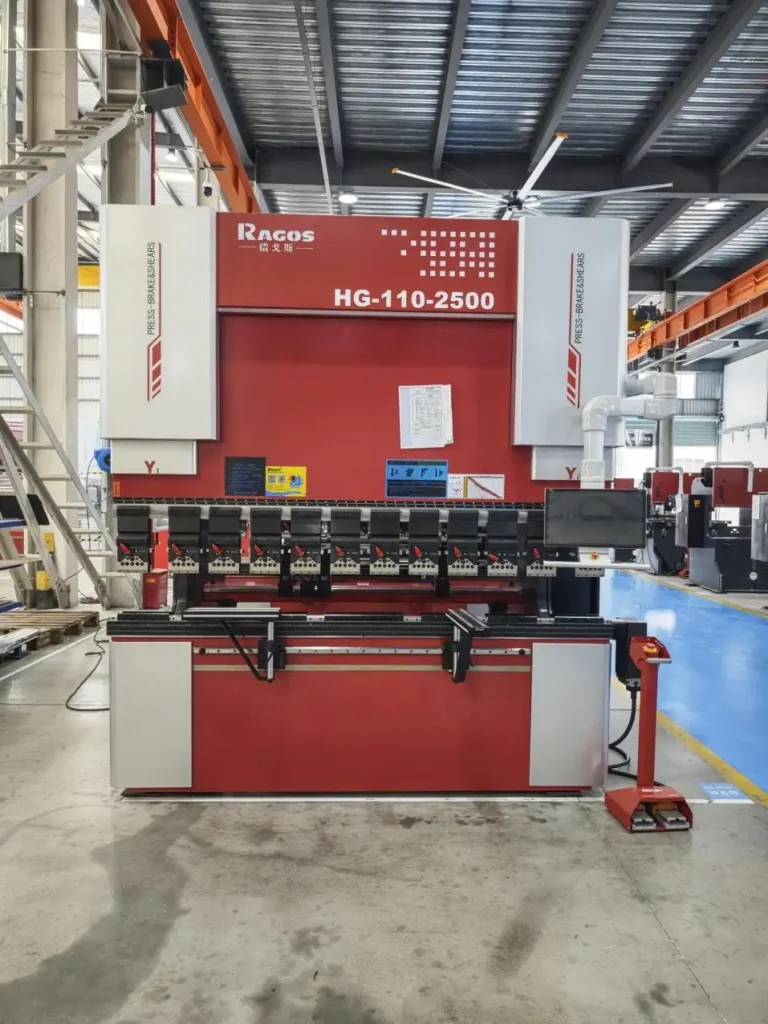
8. Programmieren & Betrieb
Benutzererfahrung und Programmierflexibilität sind Welten voneinander entfernt.
• NC-Pressbremse – Bediener geben manuell Zylinderhub und Rückspurposition ein. Keine grafische Oberfläche, keine automatische Winkelberechnung.
• CNC-Pressbremse – Unterstützt Daten- oder grafische Programmierung (Z.B., DA-58T, DA-66T, DA-69T-Steuerungen). Das System berechnet:
- Entfaltungslänge aus Innen- und Außenmaßen
- Erforderlicher Biegewinkel basierend auf dem Werkzeugwinkel, Eröffnung, Radius, und Blechdicke
- Automatische Interferenzprüfung (punch/die vs. Maschinenübersicht)
- Vorschläge zur Biegsequenz (Manuell modifizierbar)
Wenn der programmierte Winkel vom tatsächlichen Ergebnis abweicht, der CNC-Regler kann den Winkel automatisch korrigieren, nachdem der Benutzer den Fehlerwert eingibt. Diese Funktion allein spart Stunden Aufbauzeit für komplexe Gehäuseteile.
9. Preisvergleich (JS RAGOS Insight)
Kosten sind immer ein Faktor. Hier ist die allgemeine Preisbeziehung anhand der Produktionsdaten von JS RAGOS:
| Maschinenkapazität | CNC vs. NC Preisverhältnis |
| ≤ 200 Tonnen | CNC ist mehr als 2x NC |
| > 200 Tonnen | CNC hat weniger als 2x NC (Die Lücke verengt sich) |
Empfehlung von JS RAGOS:
• Für geringere Tonnage (≤200t) und einfach, Symmetrische Biegungen, eine NC-Presspresse kann wirtschaftlich sein.
• Für höhere Tonnage (>200t) oder jede Anwendung, die Präzision erfordert, Geschwindigkeit, und Automatisierung – insbesondere für Fahrgestellgehäuse – die CNC-Pressbremse bietet langfristig einen besseren Wert und niedrigere Bauteilkosten.
Fazit: CNC vs. NC Pressbremse auf einen Blick
| Nein. | Ausstattung | CNC-Abkantpresse | NC Pressbremse |
| 1 | RAM-Synchronisation | Geschlossener Kreislauf mit Encodern, selbstkorrigierend | Mechanische Torsionsstange, Keine Selbstkorrektur |
| 2 | Berechnung des Biegewinkels | Automatische Werkzeugführung & Materialinput | Nur manuell |
| 3 | Rückkopplung der Biegetiefe | Lineare Encoder, die für die Kehldeformation krönen | Keine |
| 4 | Krönung des Arbeitstischs | CNC-gesteuerte automatische Krönung | Keine oder manuell optional |
| 5 | Winkelkorrektur | Automatisch nach Fehlereingabe | Nicht verfügbar |
| 6 | Rückspurpositionierung | Automatische Berechnung pro Biegehöhe | Manuelle Eingabe (nur X-Achse vorwärts/zurück) |
| 7 | Programmiermethode | Daten/Grafik, Einfaches Bearbeiten | Takt & Nur Position |
| 8 | Berechnung der Entfaltungslänge | Ja (Grafische Programmierung) | Nein |
| 9 | Interferenzprüfung & Biege-Sequenz | Automatische manuelle Übersteuerung | Nein |
| 10 | Ram-Geschwindigkeit reduzieren | 160–180 mm/s (Bis zu 200 mm/s) | 80–100 mm/s |
| 12 | Biegewinkelgenauigkeit | ≤18′ | ≤30′ |
| 13 | Rückspurachsen | Mehrere CNC-Achsen (3 1 zu 8 1) | Nur X-Achse |
Abschließende Worte von JS RAGOS
Die Wahl zwischen CNC- und NC-Pressbremse für die Produktion von Fahrgehäusegehäusen hängt von Ihren Genauigkeitsanforderungen ab, Losgröße, Komplexität, und Budget. Für High-Mix, Hochpräzise Fahrgestellkomponenten, die CNC-Pressbremse ist der klare Gewinner. JS RAGOS entwirft und baut beide Systeme, Deshalb bieten wir unparteiische Beratung – und das auch für die meisten Chassis-Gehäuseanwendungen, Wir empfehlen die Investition in ein CNC-elektrohydraulisches Modell.
Wenn du unsicher bist, welche Konfiguration zu deinen spezifischen Gehäuseteilen passt, kontaktieren Sie JS RAGOS für eine kostenlose Biegeanalyse und Maschinenempfehlung.