




Pressbremswerkzeuge und Stanzen: Der ultimative Auswahlleitfaden für die moderne Metallverarbeitung
Nach Autor: Mark Hanks
Einleitung
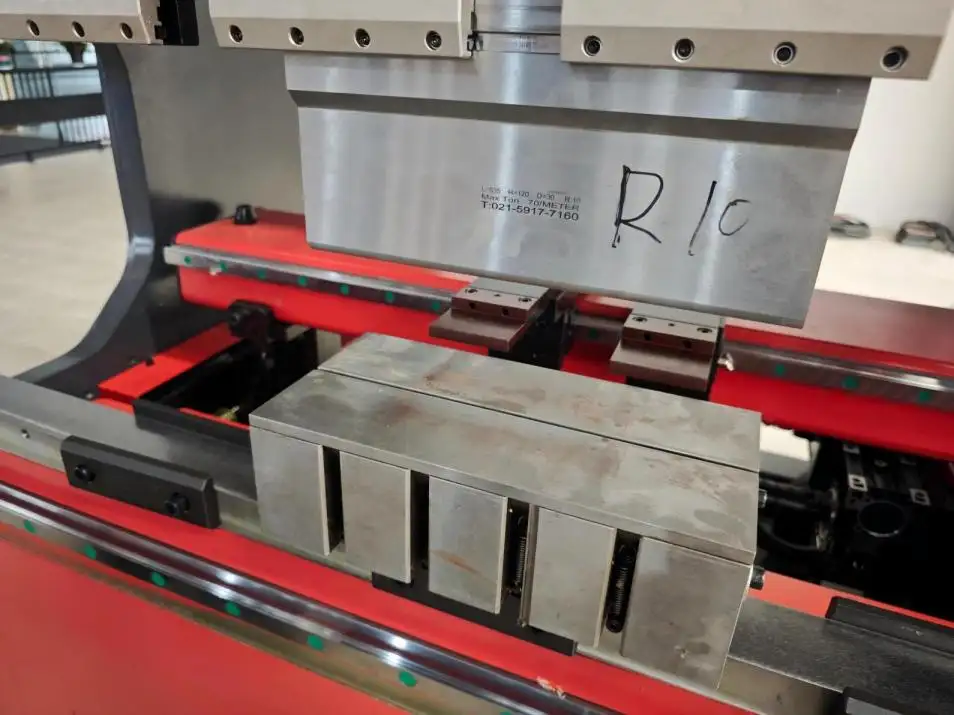
Pressbremswerkzeuge und -stanzen sind weit mehr als nur kleine Zubehörteile beim Metallformen – sie sind die einzigen Bauteile, die tatsächlich Ihr Werkstück berühren, was sie für den Erfolg des Bändigen entscheidend macht. Während moderne Pressbremsen sich zu Mehrachsen entwickelt haben, Hochpräzisionsmaschinen mit selbststabilisierenden Eigenschaften, Ihre Werkzeuge bestimmen letztlich die Qualität der Teile, Aufbaueffizienz, und Wiederholbarkeit.
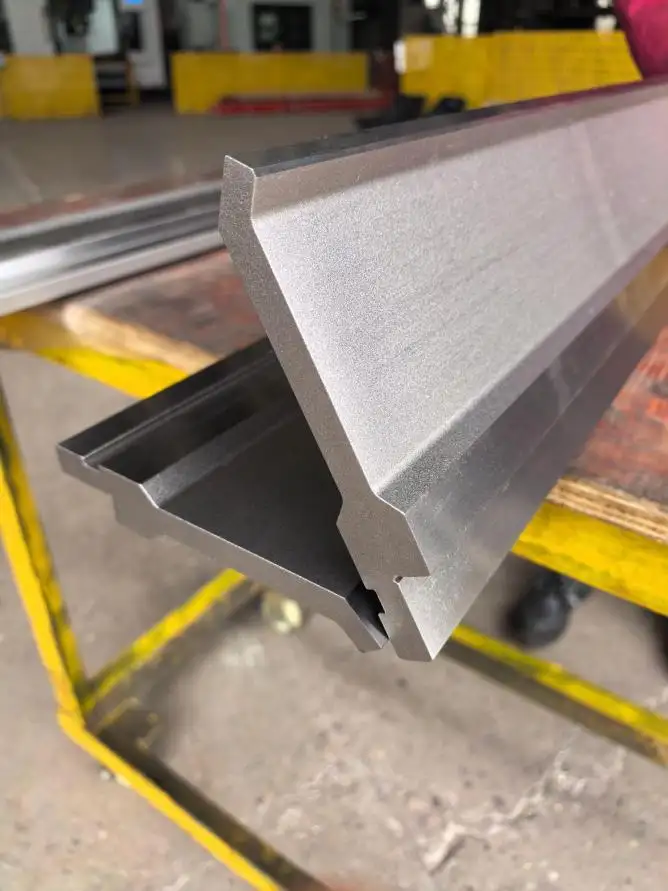
Heute, die Linien zwischen RFA, Neuer Standard, Europäisch, und amerikanische Standardwerkzeuge sind verschwommen. Hochleistungsbiegen Funktionen sind über alle Werkzeugtypen hinweg migriert. Unabhängig davon, welchen Stil du wählst, Jedes Qualitätswerkzeugset muss mehrere nicht verhandelbare Anforderungen erfüllen.
6 Anforderungen an Qualitätswerkzeuge
1. Hohe Präzision
Werkzeugqualität erfordert eine Toleranz von 0.0004 Zoll. So präzise zu sein bedeutet, dass man während des Aufbaus das Shimmen/Anpassen vermeiden kann. Infolgedessen, Jedes Teil kann genau produziert werden.
2. Segmentierte Abschnitte
Vorgeschnittene Stücke ermöglichen es, verschiedene Längen sicher zu bauen. Kleinere Segmente sind leichter zu handhaben und deutlich sicherer als lange, Schwere Werkzeuge.
3. Selbsthaltende Installation
Du solltest Werkzeuge mit aktiviertem RAM laden können. Das Werkzeugaufschlusssystem muss mehrere Teile an Ort und Stelle halten, bis Spanndruck ausgeübt wird.
4. Selbstbestuhlungsdesign
Wenn der Spanndruck eingreift, Punches sollten mechanisch in Position gezogen werden. Dadurch entfällt die Notwendigkeit, den Locher während des Aufbaus in die Matrize zu stoßen.
5. Frontladerfähigkeit
Das Einbauen von Werkzeugen von vorne verkürzt die Einrichtungszeit erheblich. Du musst die Werkzeuge nicht mehr vom Ende der Pressbremse schieben, und in den meisten Fällen, Frontbeladung eliminiert Gabelstapler und Überkopfkräne.
6. Standardhöhen
Werkzeuge mit gewöhnlicher Höhe reduzieren die Maschinenanpassungen beim Jobwechsel. Vordere Stützarme, Rückspur-Höhen, und Sicherheitsvorrichtungen bleiben an konstanten Positionen. Mehr, Sie können fertige Stücke hinzufügen, die zu Ihren vorhandenen Werkzeugen passen.
✅ Anmerkung: Viele hochwertige Pressbremswerkzeuge folgen metrischen Standards. Für Luftbändigen (Der Fokus dieses Leitfadens), imperiale Maße sind der Einfachheit halber abgerundet.
Bewerten Sie zuerst Ihre Anforderungen
Eine Custom-Werkstatt benötigt völlig andere Werkzeuge zur Wartung als ein Custom-Fabrikator. Du musst zuerst bewerten:
• Typen und Mengen von Teilen
• Materialdicke
• Finanzielle Einschränkungen
• Ziele für Lean Manufacturing
Als Vorschlag, Du solltest Werkzeugbibliotheken für jede Pressbremse erstellen. Wenn ein Werkzeugsatz an einer Maschine verbleibt, Es wird keine Zeit verschwendet, hin und her zu laufen, um Werkzeuge zu holen. Außerdem, wenn Werkzeuge an jeder Pressbremse eingestellt sind, Die Werkzeuge müssen nicht mehr mit verschiedenen Maschinen kompatibel sein. Achten Sie auf Werkzeuge mit dem größten Abnutzungsgebrauch – glänzend, Helle Arbeitsflächen zeigen häufig genutzte Flächen an, Zuverlässige Optionen. Rusty, Schmutzige Werkzeuge am unteren Rand des Regals sind selten gute Kandidaten.
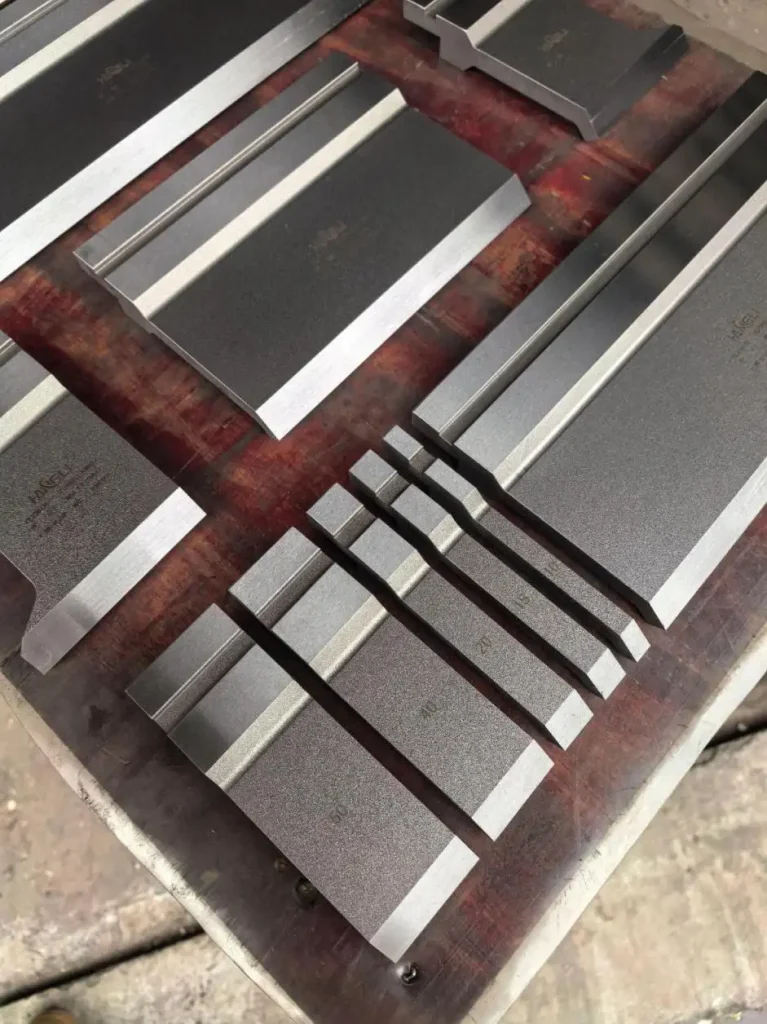
Stempelauswahl: Die 8×2-Regel
Um den Wert zu maximieren, Wähle eine Mindestanzahl niedriger Stanzen, die dein gesamtes Materialdickenspektrum abdecken.
Schritt-für-Schritt-Beispiel (für Materialien 0.030 bis 0,250 Zoll dick):
| Schritt | Berechnung | Ergebnis |
| Kleinstes V-Würfel | 0.030 × 8 = 0,24 | Rund auf 0,25 Zoll |
| Größter V-Würfel | 0.250 × 8 = 2.0 | 2.0 Zentimeter |
| Fülle die Lücke | Jede Größe verdoppeln | 0.5, 1.0 Zentimeter |
Dein Mindestset: 0.25, 0.5, 1.0, und 2.0-Zoll V schlägt
Stanzauswahl nach Materialdicke
| Materialdicke | Empfohlener Stempeltyp | Tippradius |
| Bis zu 0,187 Zoll | Spitzer Offset-Messerstanz | 0.04 Zoll |
| 00,187 bis 0,5 Zoll | Gerader Schlag | ~0,120 Zoll |
| Über 0,5 Zoll | Konsultieren Sie den Materiallieferanten | Das variiert |
Der spitze versetzte Stempel ermöglicht das Biegen über 90 Grad hinaus und die Bildung von J-Formen. Für dickere oder hochfeste Materialien, eine schmale Stanzspitze in Kombination mit einer schmalen V-Die-Öffnung kann zu Falten oder Rissen führen – prüfen Sie stets die Empfehlungen für anspruchsvolle Anwendungen.
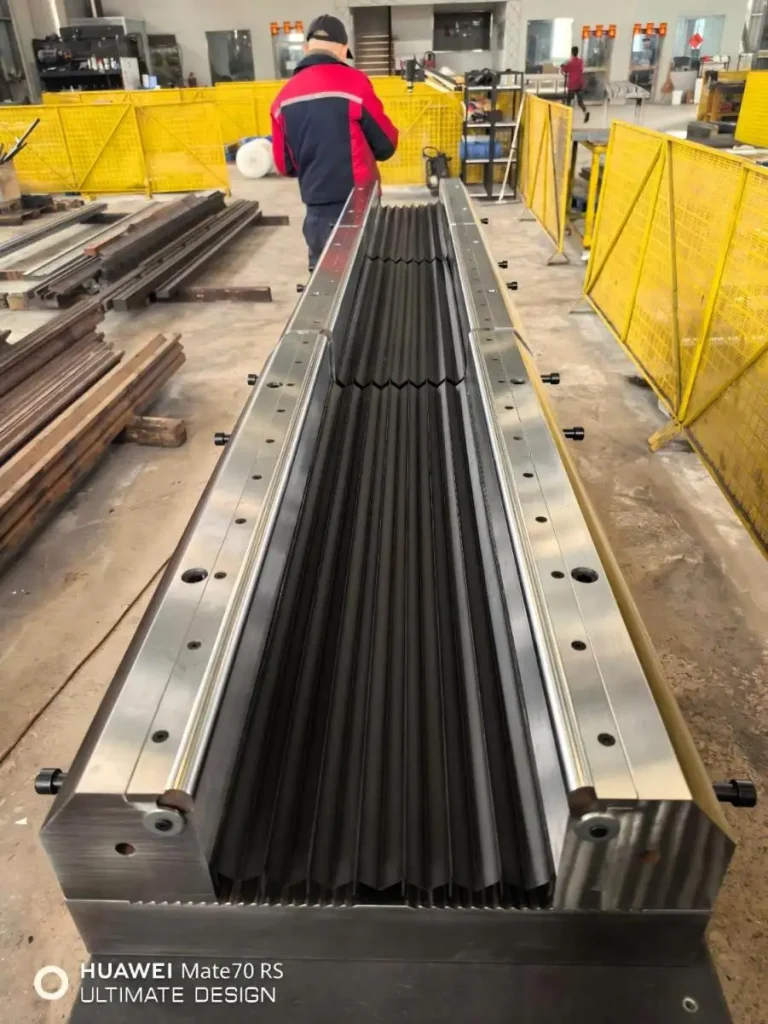
Die Regel der 8: Dein Biege-Sweet Spot
Unter idealen Bedingungen, die V-Die-Öffnung sollte das 8-fache der Materialdicke haben.
| Materialdicke | Berechnung | Empfohlene V Die |
| 0.060 Zoll | 0.060 × 8 = 0,48 | 00,5 Zoll |
| 00,125 Zoll | 0.125 × 8 = 1.0 | 1.0 Zentimeter |
Dieses Verhältnis liefert die beste Winkelleistung – weshalb sich die meisten veröffentlichten Biegediagramme auf diese Formel konzentrieren.
Die Ausnahme in der realen Welt: Wenn Konstrukteure Biegeradien angeben, die sich von der Regel von 8 unterscheiden, Du musst dich anpassen.
Wie die Öffnung des V-Chips den Biegeradius bestimmt
Beim Luftbiegen von Weichstahl, der innere Biegeradius entspricht etwa 16 % der V-Chip-Öffnung.
| Gewünschte Innenradius | Materialdicke | Berechnung | Empfohlene V Die |
| 00,125 Zoll | 00,125 Zoll | 0.125 ÷ 0,16 = 0,78 | 00,75 Zoll |
| 00,320 Zoll | 00,125 Zoll | 0.320 ÷ 0,16 = 2.0 | 2.0 Zentimeter |
Warnung: Wenn du eine V-Die-Öffnung brauchst, die weniger als das 5-fache der Materialdicke hat, Du riskierst:
• Beeinträchtigte Winkelgenauigkeit
• Maschinen- und Werkzeugschäden
• Unsichere Betriebsbedingungen
Mindestanforderungen an die Flanschlänge
Eine V-Matrize kann Flansche bilden, die fast 77 % ihrer Öffnung haben.
| V Die Size | Minimalflansch |
| 1.0 Zentimeter | 00,77 Zoll |
| 00,625 Zoll | 00,48 Zoll (~0,5) |
✅ Beispiel: Eine Zeichnung zeigt 0,125-Zoll-Material mit einem 0,5-Zoll-Flansch. Die 8:Eine Regel verlangt einen 1-Zoll-V-Stempel, Aber das ergibt einen 0,77-Zoll-Flansch. Was zu tun ist? Verwende einen 0,625-Zoll-V-Chip.
Noch einmal, Gehe niemals unter 5× Materialdicke für die Breibreite.
Stempelauswahlregeln nach Form
L-Formen: Keine Regeln
Fast jede Lochform funktioniert. Wählen Sie Stanzen, die auch andere Bauteilformen verarbeiten können – weniger ist immer am besten, um sowohl Werkzeugkosten als auch Aufbauzeit zu minimieren.
J-Formen: Drei Regeln
| Zustand | Erforderlicher Stanz |
| Bedingung 1 (Up-leg > Unteres Bein / Flansch ist flach) | Standard-Gerade- oder Spitzschläge |
| Bedingung 2 (Up-leg < Unteres Bein / Tiefe Rückkehr nach innen) | Schwanenhals-Punch |
| Small Up-Leg = unteres Bein | Offset-akuter Schlag |
Versatz (Z) Formen
Mit herkömmlichen Werkzeugen, Du brauchst zwei RAM-Zyklen. Anforderungen:
• Mittelbein (Web) > Hälfte der V-Matrix-Gehäusebreite
• Seitenbein < V-Chip-Höhen Riserhöhe
✅ Sonderfall: Wenn das Gelenk weniger als die Hälfte der V-Die-Gehäusebreite hat, Du brauchst ein benutzerdefiniertes Formular-Tool (Ein Schlag, Kein Teller-Umdrehen). Kompromiss: Dies ist ein Münzverfahren, das bis zu 5× bis 6-fache der Standard-Luftbändigungstonnage erfordert..
Beugen über Ausschnitte und Gehehren
Nicht getragenes Material im V-Chip verformt sich, Entstehung "Blowouts" Nahe Löcher und Ausschnitte.
• Lösung: Rocker-Typ-Düsen eliminieren Blowouts identisch, da sie das Material beim Biegen stützen und mit dem Arbeitsoperandenstück drehen.
• Wichtige Einblicke: Längere Aussparungen erzeugen mehr Blowout als kürzere gleich breit.
Stanzhöhe beim Boxbiegen
Für vierseitige Boxen, Verwenden Sie diese Formel:
Minimale Stanzhöhe = (Kastentiefe ÷ 0,7) + (Rammestoffdicke ÷ 2)
Weitere Überlegungen:
• Keine Rücklaufflansche oder nach außen herausragenden Flansche = minimaler Abstand erforderlich
• Rückschlagflansche auf allen vier Seiten = genug Freiraum, um den Kasten zu drehen und zu entfernen
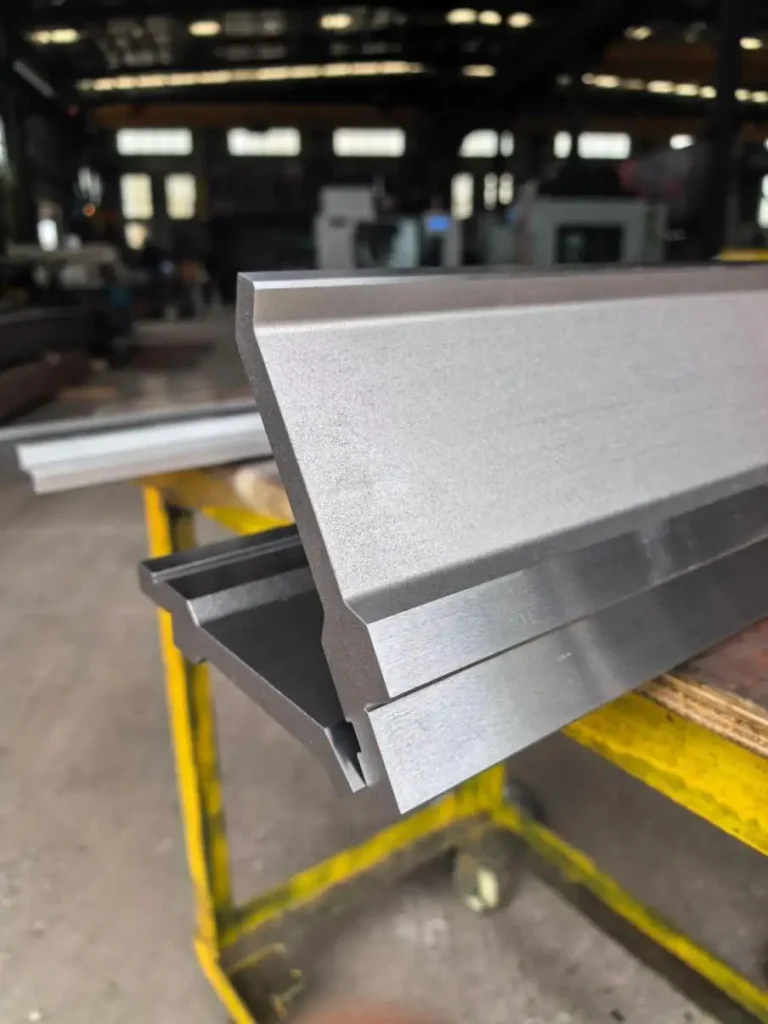
Kombinationsbieg- und Saumwerkzeuge
Diese Werkzeuge bilden gesäumte Kanten in einem einzigen Aufbau.
| Materialdicke | Machbarkeit |
| Bis zu 0,125 Zoll | Standardwerkzeugarbeit |
| Über 0,125 Zoll | Kann benutzerdefinierte Werkzeuge erfordern |
Flanschbedarf für Säume: Mindestens 150 % bis 200 % der Öffnungsbreite des V-Chips (aufgrund der tieferen Durchdringung, die während der vorläufigen 30° akuten Vorbiegung erforderlich ist,).
✅ Beispiel: A V10 die requires an 15.0 mm bis 20.0 mm-Minimalflansch vor dem Saumen.
Scratchfreie Teile erreichen
Standard-V-Die-Biegen hinterlässt einige Spuren – meist minimal und akzeptabel. Um Markierungen zu reduzieren:
• Erhöhung des Schulterradius
• Verwendung von Nyloneinsätzen für vorlackierte oder polierte Materialien
Kritische Anwendungen: Flugzeug-/Luftfahrtteile erfordern kratzfreie Biegung, da Prüfer nicht leicht zwischen Kratzern und Rissen unterscheiden können.
Einfachheit ist eine Tugend: 3 Regeln für das Bauteildesign
Berücksichtigen Sie diese Regeln beim Entwerfen von Teilen für eine einfachere Werkzeugauswahl und das Biegen:
| Herrschaft | Spezifikation |
| Innerhalb des Biegeradius | 1,5× Materialdicke |
| Minimale Flanschlänge | 6× Materialdicke (mit der Lochplatzierung) |
| Offset-Web-Dimension | 10× Materialdicke |
Jede Ausnahme bringt ihre eigenen Probleme mit sich:
• Engere Radien können die Tonnage überschreiten
• Kürzere Flansche benötigen schmalere Werkzeuge (mit ihren eigenen Risiken)
• Schmalere Aussetzere erfordern Spezialwerkzeuge und erhöhte Tonnage
Im Allgemeinen, wenn ein Bauteil ohne kurze Flansche funktionieren kann, Enge Versätze, oder enge Radien, Finde einen Weg, sie nicht zu benutzen. Befolgen Sie diese Regeln für bessere Winkelleistung und reduzieren Sie die Zeit und das Geld, das für Werkzeuge und Setups aufgebracht wird,.
Abschließende Erkenntnisse
| Priorität | Aktionspunkt |
| Fang hier an | Bewerte deine Materialpalette und Bauteiltypen |
| Investieren Sie klug | Kaufe Präzisionswerkzeuge, die alle 6 Anforderungen erfüllen |
| Vereinfachen | Verwenden Sie die 8×2-Regel für Werkzeuge und materialbasierte Stanzauswahl |
| Design klug | Folgen Sie den 3-Teile-Designregeln |
| Im Zweifel | Konsultieren Sie Ihren Werkzeuganbieter – insbesondere bei anspruchsvollen Anwendungen |
Pressbremswerkzeuge und -stempel haben den direktsten Einfluss auf die Biegqualität, Geschwindigkeit, und Sicherheit. Wähle sie mit Bedacht, Pflegen Sie sie richtig, Und deine Pressbremse liefert konstant, hochwertige Ergebnisse – Aufbau um Einrichtung.