




Servopumpengesteuerte CNC-Pressbremse: Energieverbrauchsanalyse
Nach Autor: Mark Hanks
Der Energieverbrauch ist ein wichtiges Thema bei der Wahl von CNC-Pressbremsen. Traditionelle elektrohydraulische Pressbremsen verwenden Servo-Proportionalventile zur Steuerung der Bewegung des oberen Balkens, aber elektro-hydraulische Strukturverluste in diesem Energiewettbewerb, verursacht durch Drosselung und Überlauf, verringern die Gesamteffizienz.
Eine servopumpengesteuerte CNC-Presspresse mit drehzahlvariablen Servomotoren kann den Hydraulikstrom und -druck direkt je nach unterschiedlichen Biegeanforderungen steuern. Dieses fortschrittliche System kann den unnötigen Energieverbrauch reduzieren, Verbesserung der hydraulischen Effizienz, und eine bessere Temperaturstabilität bieten.
Dieser Artikel erläutert den Vergleich zwischen Servopumpen- und Servoventil-Hydrauliksystemen anhand von Simulationsanalysen und erklärt, warum die Servopumpentechnologie zu einer guten Wahl für energieeffiziente Blechformungen wird.
Was ist eine servopumpengesteuerte CNC-Pressbremse?
Eine CNC-Pressbremse mit Servopumpentechnologie nutzt ein innovatives Pressbremsbremsen-Bewegungssteuerungssystem in ihrem Hydrauliksystem. Innerhalb dieses Systems, Ein Servomotor ist für den Antrieb der Hydraulikpumpe verantwortlich.
Ein wesentlicher Unterschied zwischen einer Pressbremsbremse, die von einem herkömmlichen Servo-Proportionalventilsystem gesteuert wird, und einem Pumpen-Servosystem ist die Methode zur Steuerung des übermäßigen hydraulischen Ölflusses. Das Pumpenservosystem verändert den Hydraulikölaustritt entsprechend den Anforderungen des Systems für einen bestimmten Biegezyklus, was die Drosselungsverluste reduziert.
Da Hersteller sich zunehmend Sorgen um den Energiebedarf der Produktionsprozesse und die Betriebskosten einer Maschine machen., Der Fokus liegt auf der Optimierung des Produktionsprozesses. Energieeffizientere CNC-Pressbremsen-Hydrauliksysteme werden voraussichtlich in naher Zukunft mit intelligenteren Steuerungsstrategien erreicht werden, wie zum Beispiel Servopumpensteuerungstechnologie.
1. Wie funktioniert ein hydraulisches Servopumpensystem?
Der hydraulische Schaltplan der servopumpengesteuerten CNC-Pressbremse ist in Abbildung 1 dargestellt.
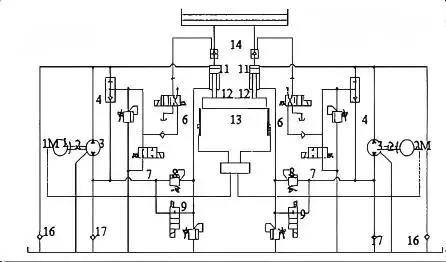
Abbildung 1. Hydraulischer Schaltplan einer servopumpengesteuerten CNC-Pressbremse
Der Betriebsprozess des servopumpengesteuerten Systems besteht aus fünf Stufen:
Schnellanflugstufe
Servomotoren 1M/2M treiben die bidirektionale Festverdrängungspumpe an. (3) in Vorwärtsrotation, Ölzufuhr in die stangenlose Kammer des Hydraulikzylinders (12). Gleichzeitig, Füllventil (11) öffnet, wodurch zusätzliches Öl aus dem Füllbehälter entsteht, um den Zylinderdurchfluss zu erhöhen. Der Rammbock bewegt sich schnell nach unten, mit Anfluggeschwindigkeit, die durch die Servomotordrehzahl gesteuert wird.
Arbeitsfütterungsphase
Wenn das Biegewerkzeug das Werkstück berührt, Das Befüllventil schließt. Hydrauliköl wird ausschließlich von der Pumpe geliefert, wodurch sich Druck im Inneren des Zylinders aufbauen lässt. Die Arbeitszufuhr wird präzise durch die Drehzahl des Servomotors gesteuert.
Dwell-Stage
Nachdem der Ramm den unteren Totpunkt erreicht hat, Die Servopumpe hört auf sich zu drehen. Das System hält den Druck aufrecht, um die Rückfederung nach dem Biegen zu verringern.
Druckentlastungsstufe
In diesem Stadium, die Pumpenrichtung ändert sich unter Steuerung der Servomotoren, und Öl wird der Stangenkammer zugeführt. Der RAM bewegt sich unter CNC-Steuerung langsam nach oben.
Rückschlagphase
Die Servopumpe arbeitet weiterhin in die entgegengesetzte Richtung. Das Einfüllventil wird geöffnet, damit das Öl in der stangenlosen Kammer in den Fülltank zurückkehren kann. Die Rücklaufdrehzahl wird durch die Drehzahl des Servomotors geregelt.
Vergleich von Servopumpen- vs. Servoventil-Hydrauliksystemen
| Vergleichsartikel | Servoventilgesteuertes System | Servopumpengesteuertes System |
| Regelungsprinzip | Verwendet Servoventile und proportionale Ventile zur Regulierung des hydraulischen Durchflusses und Drucks | Verwendet verstellbare Verdrängungspumpen, die von Servomotoren angetrieben werden, um den Durchfluss direkt zu steuern |
| Reaktionsgeschwindigkeit | Sehr schnelle Reaktion (typischerweise 5–50 ms), Geeignet für dynamische Steuerung mit hoher Geschwindigkeit | Langsameres Ansprechen aufgrund der Pumpträgheit (typischerweise 100–500 ms), aber ausreichend für CNC-Pressbremsanwendungen |
| Energieeffizienz | Geringere Effizienz aufgrund von Drosselungsverlusten und Überlaufverlusten; Mehr Wärmeerzeugung | Höhere Effizienz, da hydraulische Energie entsprechend dem tatsächlichen Bedarf geliefert wird; reduziert den unnötigen Energieverbrauch |
| Wärmeentwicklung | Erzeugt mehr hydraulische Wärme, Oft werden größere Kühlsysteme benötigt | Erzeugt weniger Wärme, Verbesserung der Temperaturstabilität des hydraulischen Öls und Reduzierung des Kühlbedarfs |
| Steuerungsgenauigkeit | Ausgezeichnete Lage, Geschwindigkeit, und die Genauigkeit der Druckregelung | Hohe statische Genauigkeit mit etwas geringerer dynamischer Nachverfolgungsleistung |
| Systemkosten | Geringere Bauteilkosten, Ausgereifte Technologie, Einfachere Wartung | Höhere Anfangsinvestition durch Servomotoren und variable Pumpen |
| Systemkomplexität | Einfachere hydraulische Struktur mit standardisierten Ventilkomponenten | Komplexeres geschlossenes Kreislaufsystem mit Servopumpen, Steuerungselektronik, sowie zusätzliche hydraulische Komponenten |
| Überlastschutz | Schnelle Druckentlastung durch Sicherheitsventile, Bereitstellung von empfindlichem Überlastschutz | Er beruht hauptsächlich auf der Pumpenleistungsbegrenzung, mit langsamerer Überlastantwort |
| Lärmpegel | Höhere Ventilschaltgeräusche und Druckschwankungen | Sanfterer Betrieb mit geringerem hydraulischem Geräusch |
Wie in der obigen Vergleichstabelle erklärt, Der Hauptunterschied zwischen Servopumpen- und Servoventil-Hydrauliksystemen liegt in der unterschiedlichen Steuerung des hydraulischen Ölflusses. Ein Servopumpensystem steuert die Pumpengeschwindigkeit entsprechend der erforderlichen Durchflussrate, was sehr hilfreich ist, um Drosselverluste und unnötigen Energieverbrauch zu reduzieren. Im Gegenteil, Servoventilsysteme regulieren den hydraulischen Durchfluss durch das Öffnen und Schließen des Ventils, was während des Betriebs zusätzliche hydraulische Verluste erzeugt.
Ventilgesteuertes System (Drosselregelung)
In einem ventilgesteuerten Hydrauliksystem, Die Pumpe hält einen konstanten Druck und einen konstanten Ölfluss aufrecht.. Ein Proportionalventil ermöglicht eine vollständige Kontrolle des Durchflusses zum Hydraulikzylinder.
Unter diesen Bedingungen, Der Druck und der Durchfluss, der über das von der Last erforderliche hinausgehen, werden durch Drosselung am Ventil entsorgt oder durch ein Entlastungsventil entlassen. Dies wandelt die überschüssige hydraulische Energie in Wärme um und verursacht einen Energieverlust.
Analogie: Die Wasserversorgung ist vollständig geöffnet, während der Durchfluss durch teilweise Blockieren des Rohrauslasses mit einem Absperrventil gesteuert wird. Der überschüssige Wasserdruck wird verschwendet. Diese Systeme verwenden fast immer einen offenen hydraulischen Kreislauf.
Pumpengesteuertes System (Volumetrische Regelung)
In einem pumpengesteuerten Hydrauliksystem, Die Bewegung der Aktuatoren wird durch die Anpassung des Verdrängungs- oder der Drehzahl einer verstellbaren Pumpe gesteuert, wodurch das System den durch die Last geforderten Durchfluss und Druck liefern kann und minimale Drosselungsverluste erleiden kann.
In diesem System entspricht der Ausgang der Pumpe genau dem Durchfluss, den der Aktuator benötigt, was praktisch keinen Überlauf verursacht und fast keine Drosselung und Wärmeverluste verursacht.
Analogie: Ein solches System ist einem pumpengesteuerten Wassersystem sehr ähnlich, Wasserpumpe mit variabler Drehzahl, Das verschwendet keinen überschüssigen Druck. Diese Systeme sind fast immer als geschlossene hydraulische Schaltkreise konzipiert, Verwendung einer verstellbaren Verdrängungspumpe mit festem Hubraum oder Hydraulikzylinder.
2. CNC-Pressbremsen-Energieverbrauchsanalyse
2.1 Modellaufbau und Betriebsabfolge
Ein Simulationsmodell eines ventilgesteuerten CNC-Pressbremsen-Hydrauliksystems wurde erstellt, wie in Abbildung 2, und das pumpengesteuerte Hydrauliksystem der CNC-Pressbremsbremse, Wie in gezeigt Abbildung 3. Die Betriebsparameter beider Systeme sind in Tabelle 1 aufgeführt.
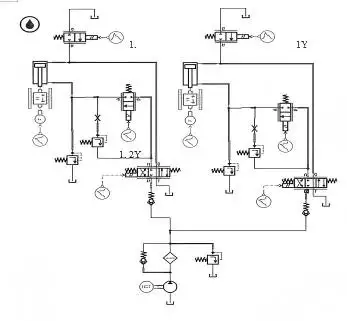
Abbildung 2 Simulationsmodell des ventilgesteuerten Hydrauliksystems für die Pressbremse
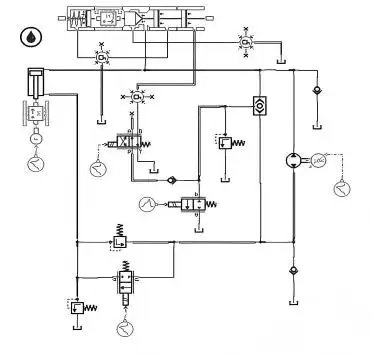
Abbildung 3. Simulationsmodell des pumpengesteuerten Hydrauliksystems für die Pressbremse
Tabelle 1. Spezifikationen für Aktionszeit und Geschwindigkeit
| Aktion | Schneller Anflug | Arbeitsfutter | Wohnen | Druckentlastung | Rückschlag |
| Ventilgesteuerte Zeit (s) | 1.5 | 2 | 1.5 | 1.5 | 2 |
| Geschwindigkeit (mm/s) | 90 | 8.5 | 0 | 0 | 75 |
| Pumpengesteuerte Zeit (s) | 0.75 | 2 | 1.5 | 1.5 | 1 |
| Geschwindigkeit (mm/s) | 180 | 8.5 | 0 | 0 | 150 |
Das servopumpengesteuerte System verwendet einen Servomotor, um die Pumpengeschwindigkeit und den Durchfluss direkt zu regulieren. Servomotoren haben Vorteile gegenüber herkömmlichen Motoren mit fester Drehzahl, da sie schnelle Reaktionen und hohe Drehzahlen haben, was letztlich die Annäherungs- und Rücklaufzeit verkürzt.
Eine angemessene Einschätzung vorzunehmen, Beide Systeme waren mit denselben hydraulischen Parametern ausgestattet. Die Haupteinstellungen sind in Tabelle 2 dargestellt.
Tabelle 2. Wichtige Parametereinstellungen
| Komponente / System | Parameter | Wert |
| Hydraulikzylinder (Beide Systeme) | Rohrdurchmesser | 170 mm |
| Stabdurchmesser | 160 mm | |
| Takt | 200 mm | |
| Ventilgesteuertes System | Pumpenverdrängung | 16 ccm/u/min |
| Motorgeschwindigkeit | 1450 U/min | |
| Pumpengesteuertes System | Bidirektionale Pumpenverdrängung | 16 ccm/u/min |
| Beide Systeme | Lastkraft | 625,000 N (pro Seite) |
| Ventilgesteuertes System | Servoventil-Nennstrom | 40 mA |
| Eigenfrequenz des Servoventils | 80 Hz |
Für das ventilgesteuerte System, Die Öffnung des Servoventils wurde durch Eingangsstromsignale eingestellt, um die erforderlichen Zylinderdrehzahlen zu erreichen. Richtungs- und Füllventile wurden gemäß der Betriebsabfolge gesteuert. Die Kolbenverschiebungszeitkurve ist in Abbildung 4 dargestellt.
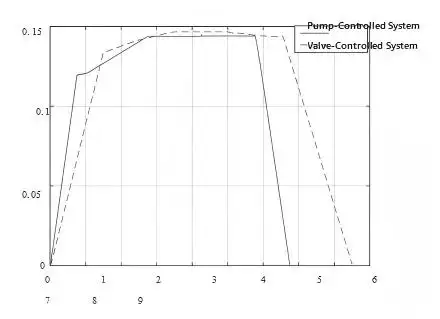
Abbildung 4. Kolbenverdrängung des hydraulischen Zylinders vs. Zeitkurve
Für das pumpengesteuerte System, Servomotor, drehzahlgesteuerter Pumpenausgang, Fluss und Richtung. Die Füllventilbedienung erfolgte durch Richtungsventilschaltung, und die resultierende Verschiebungskurve ist ebenfalls in Abbildung 4 dargestellt.
2.2 Wie viel Energie kann eine Servopumpe, eine CNC-Pressbremse sparen??
Das servopumpengesteuerte System reduziert die Zykluszeit, indem es die Geschwindigkeit der Schnellanflug- und Rücklaufstufen erhöht. Die Simulationsschrittlänge wurde auf 0 gesetzt.001 s, mit Gesamtsimulationszeiten von 8,5 s für das ventilgesteuerte System und 6,75 s für das pumpengesteuerte System.
Druck- und Durchflussdaten der bidirektionalen Pumpe wurden an MATLAB exportiert, um den Stromverbrauch zu berechnen. Die Leistungszeitkurven sind in Abbildung 5 dargestellt.
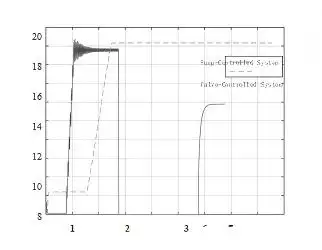
Abbildung 5. Leistung vs. Zeitkurven
Während der Betriebs- und Rückführungsphasen, Das servopumpengesteuerte System zeigte eine höhere momentane Leistung, da Energie direkt an den Aktuator geliefert wurde. Im Gegensatz dazu, ventilgesteuerte Systeme erleiden zusätzliche hydraulische Verluste durch Drosselung und Überlauf.
Die numerische Integration von MATLAB zeigte, dass:
• Servopumpengesteuertes System: etwa 43,69 kJ pro Zyklus
• Ventilgesteuertes System: etwa 124,9 kJ pro Zyklus
Daher, unter denselben Arbeitsbedingungen, Das servopumpengesteuerte System verbrauchte etwa 65 % weniger Energie als das ventilgesteuerte System.
2.3 Reduktion des hydraulischen Ölflusses und Temperaturvorteile
Die aus der JS-Ragos-Simulation gewonnenen gesamten hydraulischen Ölflusskurven sind in Abbildung 6 dargestellt.
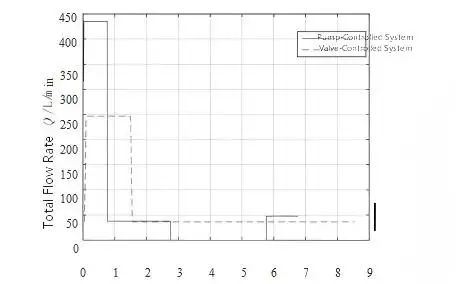
Abbildung 6. Gesamtdurchflussrate vs. Zeitkurven
Der Ölvolumenbedarf wurde berechnet, indem der Durchfluss vom Pumpenausgang und dem Befüllventil während der Schnellanlaufphase integriert wurde.
Aus Simulationsergebnissen, Wir haben gefunden
• Servopumpengesteuertes System: ~ 7,53 L
• Ventilgesteuertes System: ~ 10,243 L
Während desselben Betriebszyklus, Das servopumpengesteuerte System benötigte ~ 26 % weniger hydraulisches Öldurchflussvolumen.
Welche Kundentypen eignen sich für servopumpengesteuerte CNC-Pressbremsen?
Im Vergleich zu traditionellen Systemen, Die Pumpensteuerungstechnologie hat die Energieeffizienz verbessert, Reduzierte hydraulische Verluste, und verbesserte Temperaturstabilität. Aber, Die Verwendung von Direktantriebsservomotoren, Verstellverstellbare Verdrängungspumpen, und fortschrittliche Steuerungen, führt zu einem höheren Preis im Vergleich zu herkömmlichen Systemen.
Wegen des Preises, Die Pumpensteuerungstechnologie ist nicht für jede Fertigungsumgebung ideal. Aber, Sie ist besonders ideal für diese Fertigungsumgebungen:
1. Hersteller mit hohem Volumen und langen Betriebszeiten
In der Blechfertigung, Die Energiekosten tragen maßgeblich zu den Gesamtproduktionskosten bei, wenn die Werkstatt über lange Arbeitszeiten läuft.
In traditionellen servoventilgesteuerten Systemen, Hydraulische Energie wird während des Prozesses in Wärme umgewandelt, und dieser Energieverlust ist eine Form des Drosselungsverlusts.
Im Gegensatz zu traditionellen Systemen, Ein auf Servopumpentechnologie basierendes Steuerungssystem steuert die Leistung der Pumpe, um den Bedarf jeder Biegeoperation zu erfüllen. Dieses System ist so konzipiert, dass es für jeden Betrieb die erforderliche hydraulische Energie liefert, um den Energieverbrauch während der langen Produktion zu minimieren.
Pumpensteuerungstechnologie ist ideal für folgende Branchen:
Herstellung von Automobilkomponenten
Herstellung von großvolumigen elektrischen Schränken
Blechherstellung für große Haushaltsgeräte
Hochvolumenfertigung von Metallverarbeitung
2. Hersteller, die sich um steigende Energiekosten sorgen
Steigende Strompreise in der Branche bedeuten höhere Betriebskosten. Diese Situation hat Hersteller gezwungen, Betriebskosten beim Kauf neuer Fertigungstechnologien zu berücksichtigen.
In diesem Zusammenhang, Die Pumpensteuerungstechnologie bietet Herstellern in Ländern mit höheren Stromkosten einen Wettbewerbsvorteil, oder zu jenen Herstellern, die ihren CO₂-Fußabdruck verringern wollen.
3. Produktionsumgebungen, die durch Temperaturregelung der Hydraulikflüssigkeit stabilisiert werden
Klassische Hydrauliksysteme sind aufgrund von Drosselungsverlusten weniger effizient, die unnötige Hitze erzeugen. Dies kann während längerer Strecken im Hochgeschwindigkeitsbetrieb erhebliche negative Auswirkungen auf das Hydrauliksystem haben.
- Erhöhte Temperaturen der Hydraulikflüssigkeit
- Abbau der Hydraulikflüssigkeit
- Verfall von O-Ringen und Dichtungen
- Verringerte Stabilität des Systems
Servopumpensysteme, indem Energieverluste eliminiert werden, sind so konstruiert, dass sie weniger Wärme erzeugen und mit einer höheren Stabilität der Hydraulikflüssigkeitstemperaturen arbeiten.
Das Ergebnis, Sie sind eher geeignet für
- Produktionsaktivitäten in Hochtemperaturumgebungen
- Kontinuierlicher Betrieb von Biegemaschinen in rund um die Uhr betriebenen Produktionsanlagen
- Produktionslinien, die eine hohe Gerätestabilität erfordern
4. Unternehmen, die sich auf den Wert ihrer Investition konzentrieren
Der Ankaufspreis eines pumpengesteuerten Systems ist typischerweise höher als der eines ventilgesteuerten Systems. Aber, Ersteres soll wichtige langfristige Vorteile bringen, die die höheren Anfangskosten im Wesentlichen ausgleichen, Einschließlich:
- Reduzierung des Verlusts hydraulischer Energie
- Abnahme der Systemheizung
- Verringerung des Kühlbedarfs
- Verbesserung der Stabilität der Betriebsbedingungen für hydraulische Bauteile
Diese Vorteile führen zu niedrigeren Gesamtkosten des Systems und zu weniger Wartung über die Lebensdauer des Hydrauliksystems.
Für Hersteller, die sich auf die Langzeitproduktion ihrer Pressbremsen konzentrieren, Die pumpengesteuerte Technologie ist ein bequemeres System.
5. Hochautomatisierte Fertigungsunternehmen
Die Anforderungen moderner automatisierter Produktionslinien umfassen:
- Betrieb von hochstabilen Maschinen
- Ein hohes Maß an Wiederholbarkeit
- Produktion, die verlängert ist und, Idealerweise, Kontinuierlich
Automatisierte Produktionstechniken mit Servopumpensteuerungssystemen mit hoher hydraulischer Stabilität sind besonders geeignet für die heute typischen hochautomatisierten Produktionssysteme, die robotische Pressbremsen und automatisierte Biegezellen integrieren.
Vorteile der Servopumpentechnologie
1. Erhöhte Geschwindigkeit
Die Ansprechzeit eines asynchronen Motors, der von einem variablen Frequenzantrieb betrieben wird, beträgt etwa 600 ms. Im Gegensatz dazu, mit Permanentmagnet-Synchronmotoren und Servoantrieben, Das System erreicht eine Antwortzeit von 50 ms.
2. Erweiterte Steuerung
Mit einem Servomotor-Pumpensteuerungssystem, Ein geschlossenes Regelungssystem wird implementiert. Die befehlten Werte werden kontinuierlich mit den tatsächlichen Werten über Geschwindigkeits- und Drucksensoren verglichen.
Das Steuersystem stimmt den Servomotor und das Pumpensystem automatisch ab, um den Druck optimal zu steuern, Fluss, und Bewegung.
3. Reduzierung des Energieverbrauchs
Da ein Servomotor-Pumpensteuerungssystem als variables Drehzahlregelungssystem konzipiert ist, Der Servomotor kann seine Drehzahl an die Durchflussanforderungen des Systems anpassen. Daher, wenn das System mit niedriger Geschwindigkeit arbeitet, Der Energieverbrauch des Systems verringert sich.
In unterschiedlichen Maschinenkonfigurationen und unterschiedlichen Betriebsbedingungen, Die Energieeinsparungen können zwischen 30 % und 80 % liegen..
4. Integriertes Hydrauliksystemm
Ein Servomotor-Pumpensteuerungssystem ermöglicht es einer Festverdrängungspumpe, eine proportionale Leistung zu liefern. Dies reduziert den Bedarf an vielen Systemkomponenten und ermöglicht somit ein vereinfachtes System.
Das System reduziert den kontinuierlichen Hochdrucküberlauf und senkt die Temperatur des Hydrauliköls, was die Lebensdauer des gesamten Hydrauliksystems verlängert.
5. Reduzierter Rauschpegel und hohe Umweltkompatibilität
Die Drehzahlregelung eines Servomotor-Pumpensteuerungssystems bedeutet, dass der Lärmpegel des Systems nur so hoch ist wie der aktuelle Betriebsbedarf.
Der typische Lärmpegel kann etwa 8–10 dB niedriger sein als bei einem Standard-Hydrauliksystem, was die akustische Umgebung der Werkstatt erheblich verbessert.
Schlussfolgerung
Servopumpengesteuerte CNC-Pressbremsen bieten eine energieeffizientere Option im Vergleich zum herkömmlichen servoproportionalen Ventilsteuerungssystem. Durch direkte Steuerung der Pumpendrehzahl und des hydraulischen Ölflusses entsprechend den tatsächlichen Biegeanforderungen, Die Servopumpentechnologie kann Drosselungsverluste reduzieren und die Gesamteffizienz des Hydrauliköls verbessern.
Laut JS RAGOS-Simulationsanalyse, Das servopumpengesteuerte System verbrauchte etwa 65 % weniger Energie pro Biegezyklus als das servoventilgesteuerte System unter denselben Betriebsbedingungen. Außerdem, Der reduzierte hydraulische Durchflussbedarf hilft, die Wärmeerzeugung zu verringern und die Hydrauliköltemperatur während des kontinuierlichen Maschinenbetriebs besser zu steuern.
Für Blechbauer mit hohen Produktionsmengen, Lange Betriebsstunden der Maschine, und zunehmende Energieprobleme, JS Ragos servopumpengesteuerte Pressbremsen können erhebliche langfristige Vorteile bieten.
JS RAGOS engagiert sich für die Entwicklung energiesparender CNC-Pressbrems- und intelligenter Blechformlösungen. Indem wir fortschrittliche Hydrauliktechnologie in die praktische Fertigung einbringen, helfen wir unseren Kunden, eine effizientere und nachhaltigere Produktion zu erreichen.
Häufig gestellte Fragen
Frage 1. Was ist eine servopumpengesteuerte CNC-Pressbremse?
Servopumpengesteuerte CNC-Pressbremsen verfügen über Servomotoren, die die Hydraulikpumpengeschwindigkeit und den Ausgangsstrom direkt steuern. Vergleich zu traditionellen ventilgesteuerten Systemen, Es liefert hydraulische Energie entsprechend den tatsächlichen Biegeanforderungen und spart Energie.
Frage 2. Wie viel Energie kann eine Servopumpe, CNC-Pressbremse sparen??
Laut JS RAGOS-Simulationsergebnissen, Das servopumpengesteuerte System verbrauchte etwa 65 % weniger Energie pro Zyklus als ein servoventilgesteuertes Hydrauliksystem unter gleichen Betriebsbedingungen.
Aber die tatsächlichen Energieeinsparungen werden von vielen Faktoren beeinflusst, wie etwa der Maschinenkonfiguration, Produktionszyklus, Biegebedingungen, und Betriebszeiten, etc.
Frage 3. Was ist der Unterschied zwischen einem Servopumpensystem und einem Servoventil-Hydrauliksystem??
Ein Servoventilsystem steuert den hydraulischen Ölfluss, indem es das Öffnen und Schließen des Ventils steuert, was zu Drosselungsverlusten und höherer Wärmeentwicklung führen würde.
Ein Servopumpensystem steuert den hydraulischen Durchfluss durch Regulierung der Pumpendrehzahl, es ermöglicht, hydraulische Energie nur bei Bedarf bereitzustellen. Sie ist energieeffizienter, und hydraulische Öltemperatur.
Frage 4. Sind Servopumpen-CNC-Pressbremsen für alle Hersteller geeignet?
Servopumpen-CNC-Pressbremsen sind besonders geeignet für Blechbauer mit hohen Produktionsmengen und langen Betriebszeiten.
Für Kunden mit nicht hoher Maschinenauslastung oder ohne ausreichende Budgets, Traditionelle servoventilgesteuerte Systeme könnten dennoch eine geeignete Option sein.
Frage 5. Kann die Servopumpentechnologie die Leistung der CNC-Pressbremsen verbessern??
Ja. Servopumpsysteme können die Effizienz der Maschinen verbessern, indem sie eine schnellere Anlauf- und Rücklaufgeschwindigkeit sowie einen stabileren Betrieb während der kontinuierlichen Produktion bieten.
F6. Ist eine CNC-Pressbremse mit einer Servopumpe für eine höhere Investition wert.?
Servopumpsysteme sind in der Regel teurer als Servoventilsysteme, Aber sie können aufgrund ihres geringeren Energieverbrauchs und der geringeren Wärmeerzeugung bessere langfristige Betriebskosten und Rendite bieten.