




Wie man Störungen durch Blechbiegen bei Pressbremsen vermeidet
Nach Autor: Mark Hanks
Blechbiegungsstörungen sind eine der häufigsten Herausforderungen beim CNC-Pressbremsbiegen. Er tritt auf, wenn das Werkstück mit dem Stempel kollidiert, die, Maschinenrahmen, oder bereits verbogene Flansche. Bei JS RAGOS, Wir helfen Kunden, Biegungsstörungen durch individuell angepasste Werkzeuge zu erkennen und zu beseitigen, optimierte Biegeprozesse, und praktische Entwurfslösungen. Dieser Leitfaden erklärt die gängigen Arten von Biegestörungen und teilt Lösungen basierend auf unserer Fertigungserfahrung.
1.1.Warum das Biegen von Interferenzen wichtig ist
Biegen ist die wichtigste Operation im Blech. Dieser Vorgang beruht auf der plastischen Verformung des Metalls, um Teile einer bestimmten Geometrie und Abmessung zu erzeugen. Im Vergleich zu den Schweißprozessen, fesselnd, oder Verschrauben, Der Biegenprozess hat folgende Vorteile.
• Größere Präzision und Wiederholbarkeit
• Reduzierte Werkzeug- und Arbeitskosten
• Kürzere Zykluszeit
• Verbessertes Aussehen durch Beseitigung von Verbindungen und Nähten
Aber, Die Verwendung komplexerer Geometrien erhöht die Wahrscheinlichkeit von Biegeinterferenzen. Ohne angemessene Planung des Prozesses, die Auswahl der richtigen Werkzeuge und die Berücksichtigung der richtigen Operationsreihenfolge, Biegeninterferenzen können die Herstellung eines Bauteils unmöglich machen. Bei JS RAGOS, Wir beginnen bereits in der Entwurfsphase des Bauteils mit der Behandlung von Interferenzproblemen, um eine Effizienz sicherzustellen, Nahtlose Fertigung.
Wie V-Rillenbiegen Werkzeugkollisionen verhindert
2.2.Was ist Blechbieginterferenz?
Biegeinterferenz tritt meist bei Bauteilen auf, die dafür ausgelegt sind, zwei oder mehr Biegungen zu durchlaufen. In solchen Fällen, Die Interferenz entsteht durch eine physikalische Kollision zwischen einer verbogenen Kante eines Bauteils im Prozess und der Matrix, Der Punch, der Maschinenrahmen oder ein Merkmal der Komponente. Die wichtigsten Einflussfaktoren sind:
• Bauteilform und Maße
• Werkzeuge (Punch & die)
• Maschinenstruktur (Bettbreite, Ram-Schlag, Rückspur-Bewegung)
• Biegesequenz
Nachfolgend sind die drei häufigsten Arten von Biegestörungen aufgeführt, veranschaulicht mit typischen Beispielen.
2.1 Interferenz zwischen gebogener Kante und Werkzeugen
Dies ist die häufigste Interferenzart. Während des Biegezyklus, Der zuvor gebogene Flansch kann mit dem Stempel kollidieren (Oberes Werkzeug), oder der Würfel (Niedriger Würfel), wodurch eine Verformung verursacht oder der Prozess gestoppt wird.
• Obere Stempelinterferenz – Die gebogene Kante trifft die Stanze beim Aufwärtsdrehen auf den Stanzen.
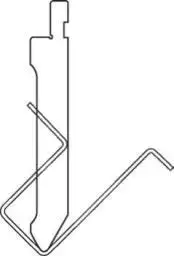
Abbildung 1: Interferenz der oberen Stanz beim Blechbiegen
• Geringere Interferenz in der Matrize – Das Teil kollidiert mit der Matrizenschulter oder dem unteren Werkzeug.
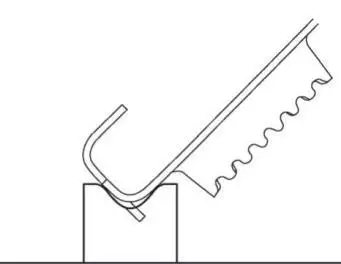
Abbildung 2: Geringere Interferenz durch die Pressbremse
Beispiel: Ein hoher Flansch an einem "U"-förmigen Teil kann den Punch leicht treffen. JS RAGOS empfiehlt, die Werkzeugfreigabe früh in der Designphase zu überprüfen.
2.2 Interferenz zwischen Teil und Maschine
Dies geschieht bei geschlossenen oder übergroßen Geometrien, wie:
• Dreiseitige geschlossene Biegungen – Nach der Biegung zweier paralleler Seiten, Die hohen vertikalen Wände treffen beim Versuch der dritten Seite auf die obere Stanze. Außerdem, Das Maschinenbett oder die Rückspur kann die Positionierung der Bauteile blockieren.
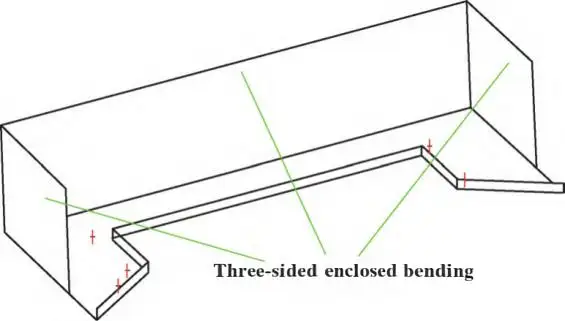
Abbildung 3: Dreiseitige geschlossene Bieginterferenz
• "Z"-förmige Biegungen – Ein einfacher Versatz (Z-Band) scheitert oft: Nach der ersten 90°-Kurve, Das lange Bein zeigt nach unten und schlägt während der zweiten Biegung gegen den Maschinentisch.
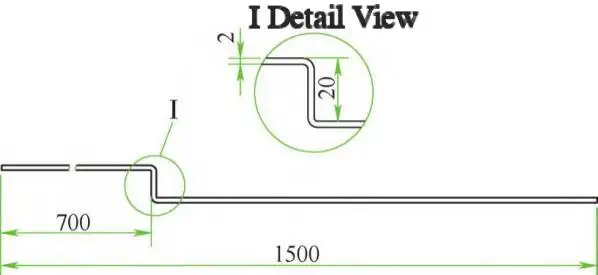
Abbildung 4: Z-förmiges Biegen
✨ JS RAGOS Einblick: Viele sogenannte "unbiegbare" Teile können durch Anpassung der Biegereihenfolge oder durch spezielle Werkzeuge gerettet werden – siehe Abschnitt 3.
2.3 Störungen mit anderen Bauteilmerkmalen
In Teilen mit engen Montageanforderungen, Angesammelte Toleranzen und Rücksprung können dazu führen, dass Kanten kollidieren oder Winkel zu kurz fallen.
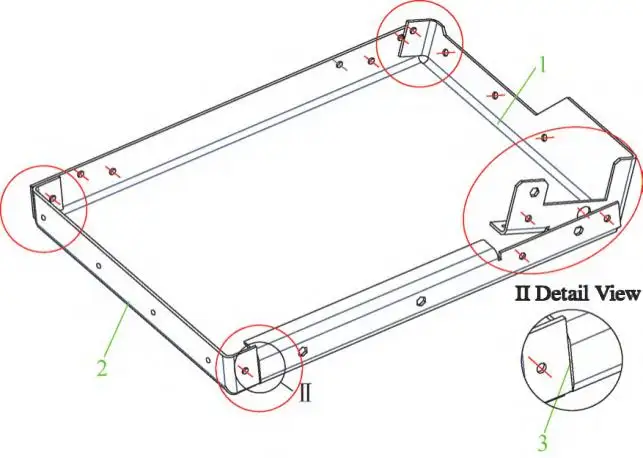
Abbildung 5: Biegen mit einer Montagestruktur
Beispiel: Ein kastenartiges Teil mit inneren Verbindungsflanschen. Wenn die Breitentoleranz zu negativ ist (Übergebogen), die Seitenflansche prallen aufeinander. Ohne eine richtige Lücke an bestimmten Positionen, Der Biegewinkel darf nicht 90° erreichen.
Diese Fälle erfordern einen ganzheitlichen Ansatz: Toleranzanalyse, Springback-Kompensation, und Sequenzplanung.
Gängige Arten von Blechbiegungsstörungen
| Interferenztyp | Typische Ursache | Empfohlene Lösung |
| Gebogene Kante & werkzeugbestückung | Hohe Flansche stoßen mit dem Stempel oder der Matrize zusammen | Verwenden Sie einen Schwanenhals-Stanz oder passen Sie die Werkzeuge individuell an |
| Teil & Maschine | Geschlossene oder übergroße Teile treffen auf den Maschinenrahmen oder das Bett | Versuche eine bessere Biege-Sequenz oder benutze eine andere Maschine mit größerem Hals oder Tageslicht |
| Teil-Interferenz | Angrenzende Flansche oder enge Freiräume verursachen Kollisionen | Toleranzen anpassen, Übergestaltungsteile, oder den Rücksprung auszugleichen. |
3. Praktische Lösungen für Blechbiegungsstörungen
Basierend auf jahrzehntelanger Herstellungserfahrung, JS RAGOS wendet folgende Strategien – oft in Kombination – an, um Interferenzprobleme effizient zu lösen.
3.1 Optimierung der Werkzeugauswahl & Modify Die Shapes
Die Wahl der Werkzeuge ist die erste Verteidigungslinie.
• Haken- / Schwanenhals-Stanz – Die gebräuchlichste Lösung für "U"-förmige Bauteile. Sein versenktes Design bietet Platz für hohe Flansche. JS RAGOS bietet eine Auswahl an Gooseneck-Punches an und kann die richtige Größe basierend auf der Flanschhöhe und der Unterseitenbreite empfehlen.
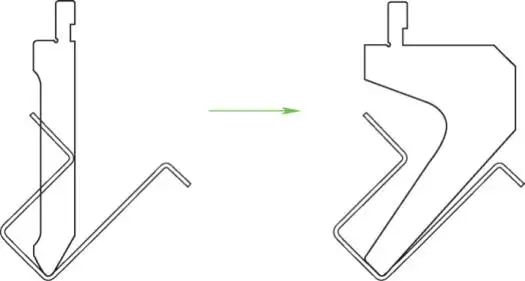
Abbildung 6 Schwanenhals-Stanze für U-förmige Blechteile.
• Modifizierte Standardwerkzeuge – Kerbe, Mühle, oder Bohrlöcher in den Locher oder die Stanze bohren, wo Störungen auftreten. Aber, Überprüfen Sie stets die Festigkeit des verbleibenden Werkzeugkörpers, um vorzeitigen Verschleiß oder Durchbiegen zu vermeiden.
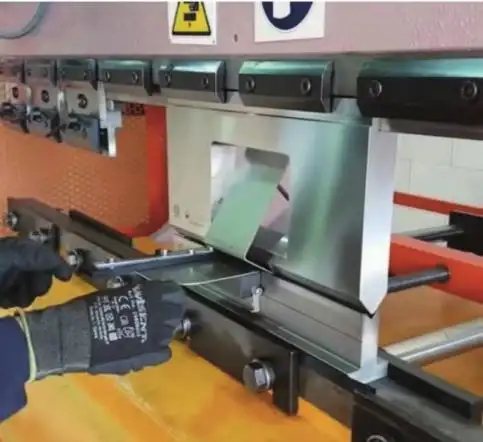
Abbildung 7: Modifizierte Form
Wenn selbst ein Schwanenhals-Schlag das Teil nicht überwinden kann, JS RAGOS empfiehlt eine Partiturlinie oder eine V-Rillen-Biegung (Auch genannt "Fräsen vor dem Biegen".).
Wie V-Rillenbiegen Werkzeugkollisionen verhindert
V-Nut-Biegen bezeichnet die Bearbeitung einer V-Nut an bestimmten Biegestellen eines Blechs, die anschließend mit einer Pressbremse in die gewünschte Form gebogen wird. Die charakteristischen Merkmale des V-Nut-Biegeprozesses lassen sich in drei Aspekten zusammenfassen.
1)Eigenschaften des V-Nut-Biegeverfahrens
Das Biegen der V-Rille führt zu einem kleinen Kantenradius und zu keinen Biegespuren am Werkstück.
Nach den Theorien des Blechbiegens, Der Biegeradius an der Kante eines Blechwerkstücks hängt von der Dicke des Blechs ab. Das Biegen der V-Nut erfordert die Bearbeitung einer Nut einer bestimmten Form an der Biegestelle. Diese Operation entfernt von Natur aus die Dicke und vergrößert die Kante der Biegefläche. Das Biegen von V-Rillen erfordert außerdem eine geringere Biegekraft aufgrund der geringeren Dicke im Biegebereich. Da die Biegekraft nicht das gesamte Werkstück beeinflusst, Auf dem Werkstück entstehen selbst auf dekorativen Oberflächen keine Biegespuren. Zusätzlich, der Prozess der V-Nut-Biegung erfordert eine reduzierte Kraft, Daher, wodurch die Möglichkeit von Vertiefungen auf dekorativen Oberflächen beseitigt wird.
Dieses Verfahren ist besonders anwendbar für die dekorativen Oberflächen hochwertiger Metallarbeiten in Hotels, Banken, Handelszentren, Flughäfen und verschiedene andere Premium-Standorte.
2)Reduzierte Ausrüstungstonnage für Biegeoperationen
Im Zusammenhang mit der Blechbiegung von Metallblech, Die Biegekraft und die Tonnage, die mit dem Biegevorgang verbunden sind, stehen in direktem Zusammenhang mit der Blechdicke. Eine höhere Blechdicke führt zu höherer Biegekraft und höherer Tonnage der Biegemaschine.
Mit der Einführung einer V-Nut vor dem Biegen, Die Dicke des Blechs wird erheblich reduziert. Diese Reduktion, wiederum, dies führt zu einer geringeren Biegekraft für den Betrieb und ermöglicht das Biegen dickerer Platten bei Pressbremsen mit geringerer Tonnage.
Diese Methode führt zu geringeren Kosten für Pressbremsmaschinen, Reduzierte Energiekosten, und Einsparungen im Produktionsraum.
3)Biegung komplizierter Werkstücke und Handhabung der Rückfederung
Wie in Abbildung 2 gezeigt, Das Werkstück kann nicht mit den regulären Biegetechniken einer Standard-Pressbremse geformt werden. Aber, es ist möglich, das Werkstück zu formen, indem zunächst V-Rillen am Werkstück bearbeitet werden, gefolgt von manuellem Biegen.
Außerdem, die Rückschlagkraft und der Winkel können durch die Dicke des Blechs nach dem Durchschneiden der V-Nut beeinflusst und gesteuert werden. Wenn die Dicke nach dem V-Rillen etwa 0,3 mm beträgt, Dann ist der Rückschlagwinkel vernachlässigbar und der Rückschlag ist praktisch weggefallen.
Spielstand / V-Rillenmethode:
• Drücken Sie eine flache Einkerbung (V-Rillentiefe≈ 80 % X-Blechdicke) entlang der Kurvenlinie.
• Die Nut ermöglicht eine teilweise Vorbiegung (Zum Beispiel.., auf 135° statt 90°), Vermeidung von Werkzeugkollisionen in nachfolgenden Schritten.
• Schließlich, Abflachen auf 90°.
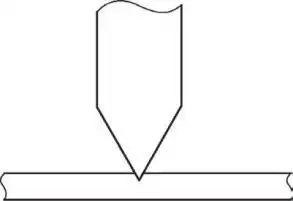
Abbildung 8: Drahtpressverfahren
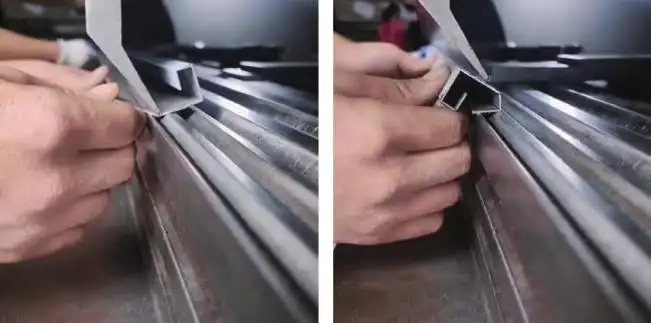
a) Rillen und Vorbiegen b) Grooven, Biegung, und Korrektur
Abbildung 9: Grooven und Biegen
Vorsicht: Tiefe Rillen können die Festigkeit verringern oder Risse verursachen – beurteilen Sie sich pro Anwendung. JS RAGOS kann Machbarkeitstests für Ihr spezifisches Material und Ihre Dicke durchführen.
3.2 Entwurf einer Smart Bending-Sequenz
Die Optimierung der Biegesequenz ist oft die kosteneffektivste Methode, um Interferenzen bei komplexen Blechteilen zu vermeiden. In vielen Fällen, Eine intelligente Biegesequenz kann den Bedarf an teuren individuellen Werkzeugen eliminieren und gleichzeitig die Produktionseffizienz steigern.
Für das Z-Bend-Beispiel:
Anstatt beide Beine direkt um 90° zu beugen:
• Vorbiegen des ersten Abschnitts auf etwa 135°.
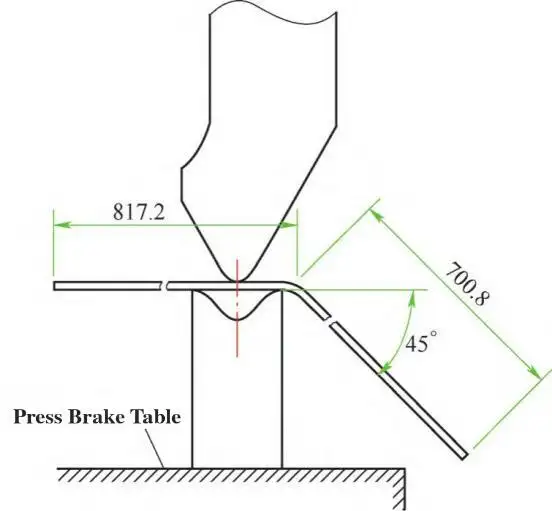
Abbildung 10: Schaltplan des Vorbiegens
• Biegen die zweite Etappe vollständig auf 90°.
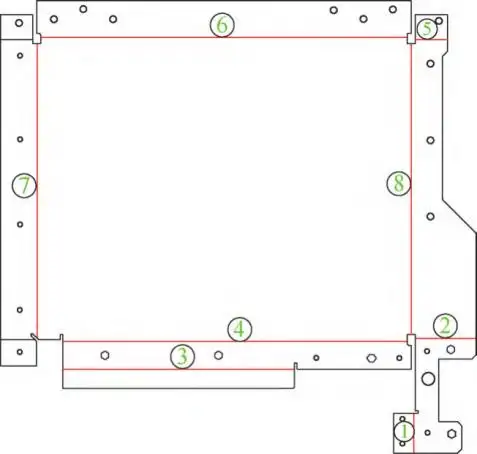
Abbildung 11: Biegesequenz
• Rückkehr zum ersten Abschnitt und beendet es auf 90°.
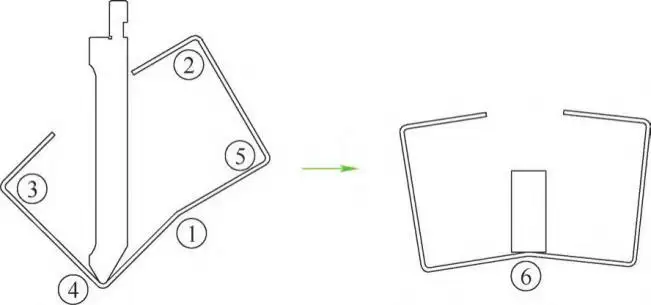
Abbildung 12: Vorbiegen-Prozess
Für komplexe, Multi-Biege-Teile:
• Verwenden Sie umgekehrte Reihenfolge – bestimmen Sie zuerst die letzte Biegung, Dann arbeite rückwärts. Dies stellt sicher, dass kritische Flansche (Die am schwersten zugänglich sind) sind zuletzt gebeugt, Vermeidung von Störungen mit dem Schlag.
Pre-Biegen als Opferoperation:
Fügen Sie eine temporäre Umwärtsbiegung hinzu (Kleiner Winkel) wobei Interferenz vorhergesagt wird. Nach Abschluss der Hauptkurven, Die temporäre Biegung wird entweder korrigiert oder entfernt.
JS RAGOS hilft Kunden, Biegesequenzen mithilfe von CAD/CAM und erprobtem Feld zu simulieren – was Wochen an Versuch und Irrtum spart.
3.3 Wählen Sie die richtige Biegeausrüstung
Nicht alle Pressbremsen sind gleich. Zwei Haupttypen:
• Aufwertung (Bottom-Ram) Pressen – Geeignet für dünne Bleche; Der Schlag bewegt sich von unten nach oben.
• Abformung (Top-Ram) Pressen – Der Stempel bewegt sich nach unten; Besser für dicke Platten und große Werkstücke.
Hauptmaschinenparameter, die die Interferenz beeinflussen:
• Offene Höhe & Hub – Unzureichender Platz für größere Freiräume bei hohen Flanschen.
• Bettbreite – Breite Betten können Teile blockieren, die unter die Matrize hinausgehen.
• Hinterspurwegbereich & Layout – Kann mit langen oder asymmetrischen Teilen kollidieren.
JS RAGOS betreibt eine Reihe moderner CNC-Pressbremsen (Einbeziehung von Modellen mit fortschrittlicher Interferenzvermeidungssoftware) und kann zur Maschinenauswahl für Ihre spezielle Teilefamilie beraten.
3.4 Entwurf individuell / nicht-Standardwerkzeuge
Für hochkomplexe Geometrien, Standardwerkzeuge reichen nicht aus. JS RAGOS entwirft und fertigt spezielle, nicht standardisierte Biegewerkzeuge, Einschließlich:
• Einteilige Formformen (Zum Beispiel.., Schrittweise Schläge, Radius-angepasste Formen)
• Modulare Baugruppen (Mehrkomponenten-Bewegungswerkzeuge, die sich während des Schlags "ausdehnen" oder "kollabieren")
Individuelle Werkzeuge erfordern eine sorgfältige Analyse der Bauteilgeometrie, Material, Losgröße, und Kosten. JS RAGOS bietet End-to-End-Service: Machbarkeitsstudie → 3D-Design → Inhouse-Produktion → Probe.
3.5 Verbesserung des Bauteildesigns für Biegbarkeit
Manchmal ist die beste Lösung, das Produktdesign zu modifizieren, ohne seine Funktion oder Abmessungen zu beeinträchtigen.
Realer Fall von JS RAGOS (Lokomotivlampenabdeckung):
Das ursprüngliche Design hatte zwei spitze Flansche und eine separate Schweißnaht. Nach der Analyse, Wir haben die Schweißnaht und einen Flansch ausgetauscht:
• Der zuvor spitze Flansch wurde zu einer geraden Biegung (Leicht zu formen).
• Der ursprüngliche Flansch wurde zu einer Schweißnaht (verkürzt um 45 %).
Ergebnisse:
• Keine Biegestörung.
• 55 % Verkürzung der Schweißlänge → geringere Kosten, Höherer Durchsatz.
• Keine speziellen Werkzeuge erforderlich.
JS RAGOS bietet DFM an (Entwurf für Herstellbarkeit) Reviews in der frühen Prototyping-Phase, um solche Chancen zu erschließen.
4. Zusammenfassung & Warum JS RAGOS wählen
Blechbiegstörungen sind unvermeidlich, wenn die Bauteile komplexer werden, Aber sie ist niemals unlösbar. Der Schlüssel ist, zu kombinieren:
• Richtige Werkzeugauswahl (Standard, Modifiziert, oder Gewohnheit)
• Eine gut geplante Biegsequenz (Vor-Bändungen, Umgekehrte Logik)
• Bewusstsein für Maschinengrenzen (und die richtige Ausrüstung auszuwählen)
• Designoptimierung (Verändernde Merkmale, die Selbststörungen verursachen)
Als spezialisierter Hersteller, JS RAGOS schreibt nicht nur über Lösungen – wir wenden sie täglich auf unserer Werkstattfläche an.
Die Verhinderung von Blechbiegungen erfordert die richtige Kombination der Werkzeugwahl, Optimierung der Biegsequenz, und Biege-Controller-Funktion.
Egal, ob du Schwanenhals-Schläge brauchst, Individuelle Werkzeuge, oder vollständige CNC-Pressbremslösungen, JS RAGOS kann helfen, die Biegqualität und die Produktionseffizienz zu verbessern.
Kontaktieren Sie JS RAGOS für eine kostenlose Überprüfung Ihres Teils oder Ihrer Zeichnung. Wir helfen Ihnen, die potenziellen Biegungsstörungen zu analysieren und die besten Biegungslösungen vor der Produktion zu finden.
FAQs
F1: Warum tritt Biegeninterferenz auf??
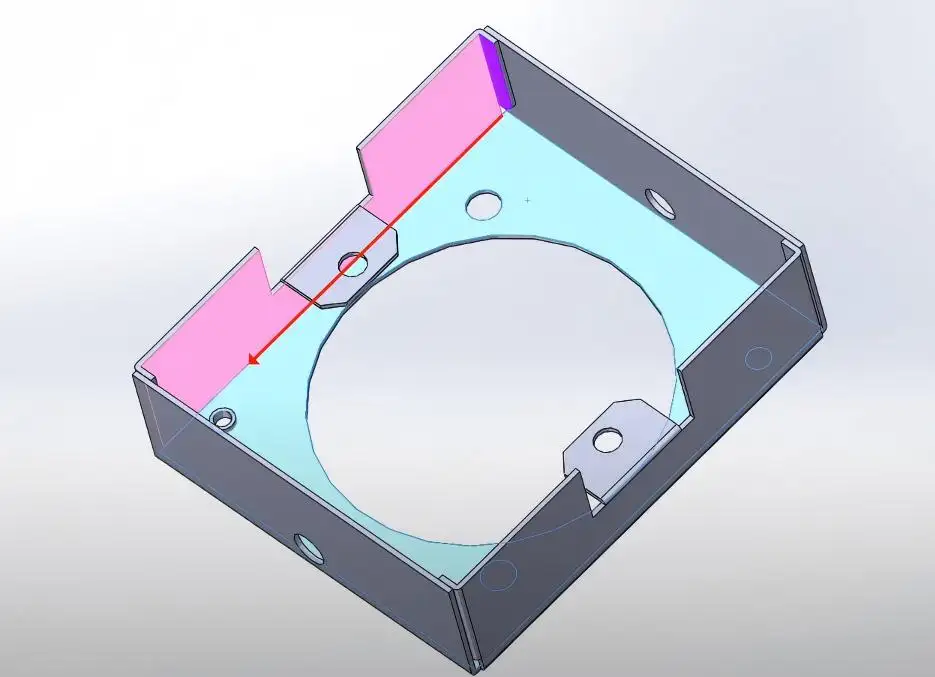
Meistens beim Blechbiegen, Das Auftreten von Interferenzen in kleineren Flanschen und Laschen kann die Qualität des Werkstücks beeinträchtigen. Dies erhöht die Defekte, Nacharbeit, senkt die Produktionseffizienz, und erhöht die Kosten.
Für Lösungen vor Ort, Dieses Interferenzproblem kann gelöst werden, indem man das Biegewerkzeug auswählt und auf ein anderes Werkzeugprofil wechselt, was helfen kann, den gewünschten Biegeprozess zu erreichen.
Kleine Laschen mit verbogenen Bauteilen können Interferenzen zeigen, was im untenstehenden Bild dargestellt ist.
F2: Wie verhindert man Pressbremseninterferenzen?
Von der Struktur des Werkstücks, Verschiedene Profile von Biegewerkzeugen können ausgewählt werden. Du kannst auch JS Ragos kontaktieren.. Unser Team kann Ihre Bauteilzeichnung prüfen und ein Biegeprofil vorschlagen.
F3: Können Gooseneck-Schläge Störungen beseitigen?
Wie andere Werkzeuge, Gooseneck-Punches können helfen, Probleme mit Biegungsstörungen zu lösen, aber, Sie haben auch ihre Grenzen. Es gibt kein Werkzeugprofil, das für alle Biegeprobleme eine Lösung ist..
F4: Was ist die optimale Biegefolge für komplizierte Blechteile?
Ein Blick auf die Entwicklung der Pressbremse-Technologie, wir können die Entwicklung von NC-Pressbremsen zu CNC-Pressbremsen sehen. Die fortschrittlichsten modernen CNC-Pressbremsen bieten die Möglichkeit zur 2D- und 3D-Simulation, und die entsprechende Software für Planung und Programmierung ist ebenfalls verfügbar.
Bei der Zusammenarbeit mit einem Pressbremsen-Lieferanten zur Spezifizierung einer Pressbremse, Sie sollten prüfen, ob diese Funktionen verfügbar sind. Dies ermöglicht es dem CNC-Controller, für jeden Import einer 2D- oder 3D-DXF- oder STEP-Datei automatisch eine optimierte Biegesequenz zu erzeugen.
F5: Wann ist benutzerdefinierte Werkzeuge notwendig??
Wie in der Abbildung gezeigt, wenn ein kleiner Schwanenhals-Punch nicht den nötigen Abstand bietet, Ein größerer Schwanenhals-Punch sollte verwendet werden, um den nötigen Abstand zu erreichen.